Un cilindro de tornillo extrusor dura mientras su condición permita que la línea cumpla con el rendimiento requerido y la calidad del producto dentro de una ventana de proceso aceptable. La resina, los rellenos, la contaminación, la geometría y la carga operativa cambian esa vida útil, por lo que una estimación de la edad calendario necesita adjuntar esas condiciones. Para una línea que ya está en producción, mida el tornillo y el cilindro en ubicaciones repetibles, calcule la tasa de desgaste reciente y utilícela con las tendencias de producción para planificar la próxima inspección y reemplazo.
- Realice un seguimiento de las horas de funcionamiento y los cambios de formulación, no solo de la fecha de instalación.
- Mida ambas partes: el desgaste de las aletas del tornillo y el desgaste del orificio del cañón aumentan la misma holgura.
- Compare la producción por rpm, la temperatura de fusión y la calidad con una ejecución de referencia estable.
- Pronostique hasta un límite de planificación específico de la máquina y luego dé tiempo para la adquisición y la instalación.
- Reevaluar el pronóstico después de un cambio de material, desgaste acelerado o daño inesperado.
1. ¿Qué significa la vida útil de su línea de extrusión?
Un tornillo todavía puede girar después de haber dejado de ser útil para un producto en particular. Una línea que fabrica una película o un perfil exigente puede perder su ventana de proceso aceptable antes de que el hardware alcance un límite estructural. Por el contrario, reemplazar un equipo de sonido únicamente porque ha cumplido un aniversario puede desperdiciar capacidad utilizable.
Separe la decisión en tres preguntas. ¿El hardware permanece dentro de sus límites de dimensiones y condiciones aprobados? ¿Puede el proceso producir un producto aceptable al ritmo requerido? ¿La operación continua cuesta más que una intervención planificada? El primero se refiere a las piezas, el segundo al producto y el tercero a la planificación de la producción. Una estimación de la vida es incompleta a menos que indique qué punto final predice.
Registre el deber detrás del número.
Mantenga la fecha de instalación, pero también registre las horas de producción, el material procesado y el historial de formulación. El tiempo de inactividad no es lo mismo que el tiempo de procesamiento. Las toneladas procesadas proporcionan contexto, pero no pueden hacer que diferentes compuestos o configuraciones de máquinas sean directamente comparables.
| Registro | Por qué pertenece a una evaluación de vida |
|---|---|
| Identidades de tornillo y barril | Evite mezclar historiales después de intercambios o reconstrucción |
| Horas de funcionamiento | Definir el intervalo entre inspecciones. |
| Resina, tipo de relleno y carga. | Explicar los cambios en el entorno de desgaste. |
| Origen y proporción del molido | Identificar cambios en la contaminación y la consistencia del alimento. |
| Salida, rpm y temperatura de fusión real | Mostrar la carga y el rendimiento asociados al registro. |
| Mediciones de nuevas condiciones y límites aprobados. | Definir qué ha cambiado y qué acción se requiere |
La experiencia de un proveedor en una tarea estrechamente relacionada puede ayudar a establecer un plan de inspección inicial. Pregunte por la formulación, construcción de componentes, horarios y criterio de aceptación detrás de esa experiencia. Una vez que sus propias mediciones estén disponibles, úselas para refinar el plan en lugar de tratar el intervalo de reemplazo de otra planta como una regla fija.
2. ¿Qué condiciones cambian la tasa de desgaste?
El nombre del polímero por sí solo no describe el trabajo. El PP natural y el PP que contiene carga mineral tienen diferentes funciones de desgaste. El tipo de relleno, la carga, las características de las partículas y la contaminación son importantes junto con la resina. Por lo tanto, un cambio de material debería aparecer en el registro de mantenimiento, incluso si el modelo de máquina y la velocidad del tornillo permanecen sin cambios.
Jeff KuhmanAnálisis de la vida del tornillo y del cilindro.distingue el desgaste abrasivo, el ataque corrosivo y el desgaste adhesivo de metal a metal. También analiza el acuñamiento de sólidos cuando la sección de fusión no puede manejar el material que se le entrega. Estos mecanismos requieren diferentes acciones correctivas. Una superficie más dura por sí sola no corregirá un desajuste de geometría o un problema de alineación de la máquina.
Especifique la superficie de trabajo, no solo el acero base.
EJS utiliza revestimiento duro de PTA para tornillos bimetálicos y fundición centrífuga para revestimientos de cilindros bimetálicos. ElEspecificaciones del producto bimetálico EJSdistinguir los siguientes espesores de aleaciones acabadas:
| Componente | Aleaciones de trabajo listadas | Espesor de aleación listado |
|---|---|---|
| Tornillo de revestimiento duro | Ni60, Colmonoy 56, Colmonoy 83 | 1,0 a 1,5 mm |
| Revestimiento de barril | EJS01 | 2,0 a 3,0 mm |
| Revestimiento de barril | EJS02, EJS03, EJS04 | 1,5 a 2,0 milímetros |
Estas son especificaciones de construcción, desgaste no permitido ni horas de funcionamiento garantizadas. La línea puede perder un rendimiento de bombeo aceptable mientras quede material protector sustancial. Dividir el espesor de la capa por una tasa de desgaste supuesta no establece la vida útil de servicio.

Relaciona la respuesta con el daño.
La pérdida continua de material de vuelo exige una valoración diferente a la de una rayación aislada, una picadura o un depósito dañado. Registre dónde ocurre el daño y qué formulación se ejecutó antes de que apareciera. Para cañones largos, incluya la alineación y la condición de soporte en la investigación en lugar de asumir que el desgaste desigual demuestra que la aleación estaba equivocada.
Utilice elguía de materiales de tornillos y cilindrospara la selección de materiales ycomparación nitrurado versus bimetálicopara opciones de construcción. Mantenga la evaluación de vida centrada en lo que están haciendo las piezas instaladas.
3. Problemas de desgaste del tornillo del extrusor: ¿qué cambia antes de fallar?
La línea puede mantener su producción habitual mientras el operador aumenta gradualmente la velocidad del tornillo para compensar. Solo observar los kg/h puede pasar por alto ese cambio. Mark Spalding y Timothy Womer definen la tasa específica como la producción dividida por la velocidad del tornillo en suanálisis de desgaste de un solo tornilloy explique cómo la compensación de velocidad puede acompañar a una temperatura de descarga más alta.
Comparar una condición de producción repetible
Registre la salida específica como(kg/h) / rpm. Una disminución merece investigación cuando la formulación, el modo de alimentación y las condiciones posteriores son comparables. No es una medida de desgaste en sí misma. Un cambio en la viscosidad de la resina, la alimentación o la condición de la pantalla puede cambiar el rendimiento sin la correspondiente pérdida de metal.
| Observación de producción | Compruébalo antes de atribuirlo al desgaste. |
|---|---|
| Se necesitan más rpm para la salida anterior | Formulación, consistencia del alimento, demanda de presión y ajustes previos. |
| Mayor temperatura de fusión real | Fiabilidad del sensor, funcionamiento de calefacción/refrigeración y cambios de velocidad |
| inestabilidad de presión | Alimentación, condición de la pantalla, restricción del troquel y control de temperatura. |
| Motas negras, geles o sin derretir. | Depósitos, condiciones de residencia, cambios de materiales y rendimiento de fusión. |
| Mayor energía por unidad de buen producto. | Salida, desperdicio, límite de medición y ajustes operativos. |
Utilice una serie de referencia con producción estable y calidad aceptable. Guarde la producción, las rpm, la temperatura real de fusión, la presión del cabezal y la tasa de rechazo. Si registra energía, defina si cubre el extrusor o toda la línea y mantenga ese límite sin cambios. Mezclar la energía total de la línea con lecturas exclusivas del extrusor produce una tendencia engañosa.
Mantenga un breve historial de ajustes junto a las lecturas. Una tendencia recopilada únicamente a partir de los ajustes finales no puede mostrar con qué frecuencia tuvo que intervenir el operador. Kuhman describe cómo la compensación incremental del proceso puede ocultar el deterioro hasta que la productividad o la calidad se vuelven inaceptables. Ésa es una razón para investigar temprano, no una prueba de que cada ejecución difícil necesite piezas nuevas.
Los cambios persistentes después de las comprobaciones básicas del proceso justifican una inspección dimensional planificada. El pulido, el contacto sospechoso con el metal o los fragmentos de metal requieren una acción inmediata según el procedimiento de seguridad de la máquina; no espere una fecha de inspección conveniente o un límite de vida calculado.
4. Medición del desgaste del cañón: verifique ambas piezas en lugares coincidentes
Mida el diámetro exterior del vuelo, o OD, y el diámetro interior del cañón, o ID, en las estaciones axiales correspondientes. La comparación de la lectura del tornillo más pequeña con una lectura del cilindro no relacionada no describe el ajuste en ninguna de las ubicaciones. Asigne a cada estación una distancia desde un punto de referencia definido para que un técnico posterior pueda encontrarla nuevamente.
Guía de mantenimiento preventivo de Reiloydescribe mediciones limpias y enfriadas utilizando un calibre de barril y un equipo de medición de diámetro exterior de tornillo adecuado, con registros de inspección separados. Elija equipo calibrado y un método apropiado para la geometría del componente. Registre la temperatura de inspección, la orientación angular y la repetibilidad con las dimensiones.
Mantenga el juego radial y diametral separados
En una estación correspondiente, para el cálculo de la envolvente circular:
- Juego diametral = diámetro interior del cañón menos diámetro exterior del vuelo del tornillo.
- Juego radial = juego diametral dividido por 2.
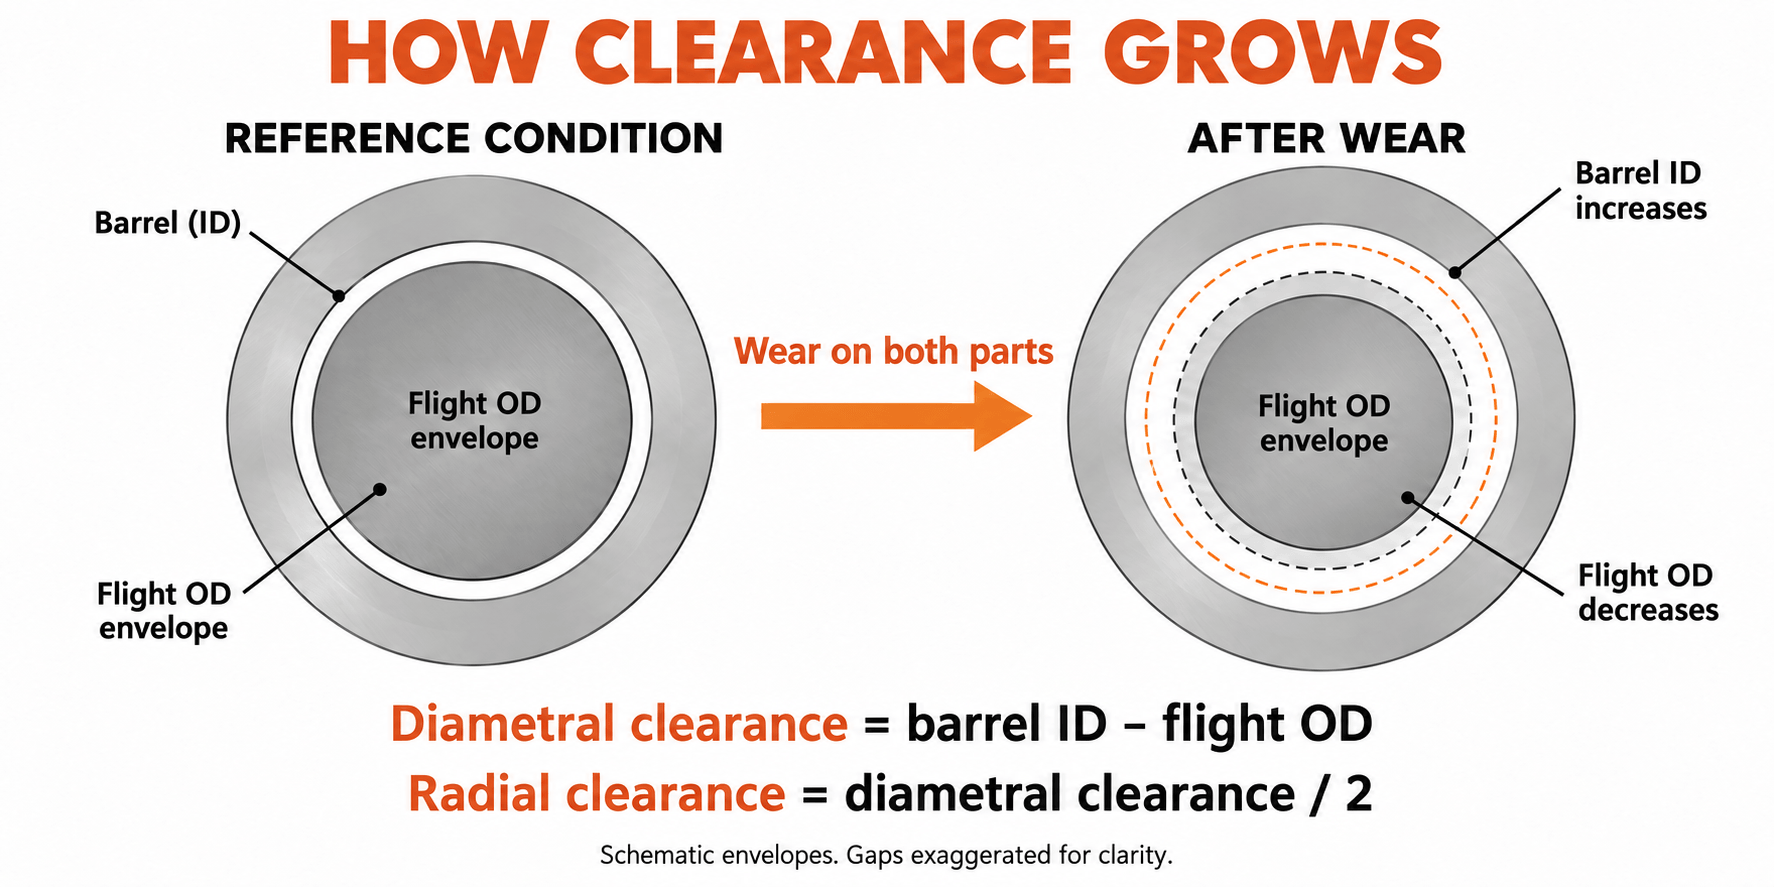
Mantenga la unidad y la convención de separación en cada informe. Una reducción de OD de 0,10 mm representa una pérdida de vuelo radial de 0,05 mm. Confundir estas cantidades modifica el desgaste interpretado en un factor de dos.
Lo que medimos en un proyecto de reemplazo de 90 mm
En un proyecto de reemplazo de EJS para una extrusora de un solo tornillo de 90 mm nominal que procesa PP con 30 % en peso de carbonato de calcio, la solicitud inicial del cliente era una mayor dureza. Revisamos la formulación completa, el dibujo original y las dimensiones de la pieza antigua antes de especificar el reemplazo. También hicimos coincidir las estaciones de medición del tornillo y del cilindro a lo largo del eje.
En una estación de la sección de medición, el antiguo diámetro exterior del tramo era de 89,65 mm y el diámetro interior del cañón era de 90,25 mm. La diferencia diametral fue de 0,60 mm, dando un juego radial en frío de 0,30 mm. Mirar sólo el tornillo habría dejado sin respuesta la mitad de la pregunta sobre el ajuste: el diámetro del cañón también formaba parte de la condición medida.
La especificación de reemplazo utilizó un tornillo de 38CrMoAlA con revestimiento duro de paleta Colmonoy 83 y un cuerpo de cañón de 42CrMo con revestimiento EJS04. En esa estación correspondiente, el nuevo diámetro exterior del vuelo era de 89,95 mm y el diámetro interior del cañón era de 90,15 mm. Su diferencia fue de 0,20 mm, lo que da el juego radial en frío de 0,10 mm especificado en el dibujo.
| Medición de la sección de medición | Piezas viejas | Piezas de repuesto |
|---|---|---|
| Vuelo OD | 89,65 milímetros | 89,95 milímetros |
| Identificación del barril | 90,25 milímetros | 90,15 milímetros |
| Juego diametral | 0,60 milímetros | 0,20 milímetros |
| Juego radial en frío | 0,30 milímetros | 0,10 milímetros |
Restauramos el ajuste especificado en esa estación, una reducción del espacio libre radial de 0,20 mm. Otras estaciones e interfaces de máquina requieren controles propios. El plano separaba los materiales del husillo y del cilindro, las zonas protegidas y los requisitos de inspección, por lo que la decisión de sustituirlo se refería tanto a la geometría como a la dureza. Esta es la disciplina de medición que necesita una evaluación de la vida útil antes de poder convertir lecturas repetidas en una tendencia.
Cuenta por desgaste no uniforme
Mida múltiples ángulos en cada sección transversal del cañón y conserve las lecturas individuales, incluida la ovalidad. Un juego circular calculado no describe completamente daños unilaterales, descentramiento o deformación del orificio. Para tornillos gemelos, la inspección también debe abordar la geometría de doble orificio y de engrane del OEM; una única fórmula redonda no puede sustituir esa evaluación.
Siga los procedimientos de aislamiento, liberación de presión, manipulación y extracción del fabricante de la máquina. Contar con personal calificado de apoyo e inspeccionar las piezas. Un informe de desgaste no debe depender de una limpieza dañina, un acceso improvisado o un levantamiento sin soporte.
5. Calcule la tasa de desgaste a partir de inspecciones repetidas.
Una inspección establece las dimensiones actuales. Dos inspecciones comparables establecen una tasa de intervalo. Más controles muestran si esa tasa está cambiando. Horas de uso acumuladas por un mismo componente establecidas entre inspecciones, no la antigüedad total de la máquina o una mezcla de diferentes repuestos.
Para cada estación, calcule el crecimiento del espacio libre radial en mm por 1000 horas de funcionamiento:
Tasa = (juego radial actual - juego radial anterior) / horas entre inspecciones × 1000
Ésta es una tasa combinada de liquidación y crecimiento. Para ver qué componente contribuye, calcule la pérdida radial del tornillo como(OD anterior - OD actual) / 2y el crecimiento radial del cañón como(ID actual - ID anterior) / 2. Cuando la ubicación, la orientación y las condiciones de inspección coinciden, esos dos cambios se suman al aumento del espacio libre.
Lea el intervalo reciente por separado
Considere un registro de inspección supuesto para una única estación de envolvente circular. Estas dimensiones explican el cálculo; no son un resultado de vida operativa de EJS ni una especificación de aceptación.
| Horas desde la instalación | Vuelo OD | Identificación del barril | Juego radial | Valoración desde lectura anterior |
|---|---|---|---|---|
| 0 horas | 99,95 milímetros | 100,15 milímetros | 0,10 milímetros | Base |
| 2.000 horas | 99,90 milímetros | 100,18 milímetros | 0,14 milímetros | 0,02 mm/1.000 h |
| 4.000 horas | 99,82 milímetros | 100,22 milímetros | 0,20 milímetros | 0,03 mm/1.000 h |
Durante las 4.000 horas completas, la media es de 0,025 mm/1.000 h. El último intervalo es más rápido, de 0,03 mm/1.000 h. Usar sólo el promedio de vida completa ocultaría ese cambio. Investigue el motivo y utilice una tasa reciente adecuadamente conservadora para la planificación.
El último intervalo también se divide en 0,04 mm de pérdida radial del tornillo y 0,02 mm de crecimiento radial del cilindro. Juntos explican el aumento del espacio libre de 0,06 mm. Esto le da al equipo de mantenimiento una pregunta más útil que qué componente suele desgastarse primero: ¿qué componente contribuye en esta línea?
Rechazar una tendencia falsa antes de pronosticar
Una pequeña reducción aparente en el espacio libre no significa que el metal desgastado haya regresado. Verifique la posición de medición, la temperatura, la limpieza, la configuración del instrumento y la repetibilidad del operador. Si el cambio está dentro de la incertidumbre del método, infórmelo como no resuelto en lugar de calcular una vida restante infinita o negativa.
Mantenga la tendencia de cada estación separada. Un promedio bajo en toda la longitud puede ocultar un mezclador, una transición o una ubicación de descarga dañada. Registre grietas, picaduras y pérdida de depósitos junto con las dimensiones; Estas condiciones pueden requerir acción incluso cuando el cálculo del crecimiento de la autorización parece modesto.
6. Convertir la tasa de desgaste en un plan de reemplazo
Una tasa de desgaste predice el tiempo hasta una condición específica sólo si las condiciones de operación siguen siendo razonablemente comparables. Primero acuerde un límite de planificación utilizando los límites de servicio aplicables del OEM, la condición de la pieza y el rendimiento del proceso que la línea debe ofrecer. Una tolerancia de pieza nueva define el nuevo ajuste; no define automáticamente la autorización de servicio máxima.
Estimar horas hasta el límite de planificación.
Cuando la tasa se expresa en mm/1.000 h:
Horas restantes estimadas = (espacio radial de planificación - espacio radial actual) / tasa reciente × 1000
Continúe con el registro asumido arriba. Para este cálculo, supongamos que el equipo de ingeniería ha elegido un juego radial de 0,30 mm como punto final de planificación. El valor actual es 0,20 mm, dejando 0,10 mm para ese punto final. A 0,03 mm/1.000 h, la estimación es de aproximadamente 3.300 horas de funcionamiento. El valor de 0,30 mm es una suposición para este ejemplo, no un umbral de reemplazo general.
Si la tasa reciente se duplica a 0,06 mm/1.000 h, el mismo margen da aproximadamente 1.700 horas. La asignación material restante no ha cambiado; El tiempo esperado para usarlo tiene. Ninguno de los resultados protege contra grietas, daños por contacto repentino o una calidad inaceptable del producto que se produzca antes.
Restablecer el cálculo cuando cambie el derecho.
No extrapole un registro de resina limpia mediante un cambio a material relleno. Marca el cambio y establece una nueva tendencia de intervalo. Considere una nueva fuente de reciclado, una mayor carga de relleno, una demanda de presión diferente o un ajuste operativo persistente como motivo para revisar el pronóstico.
Si no existen medidas de nuevas condiciones, un dibujo controlado aplicable puede ayudar a evaluar las dimensiones actuales. No puede demostrar cuánto desgaste se produjo durante un período desconocido. Hacer de la inspección actual una referencia para inspecciones comparables posteriores; no invente una tasa histórica a partir únicamente del diámetro nominal.
Trabajar hacia atrás desde el cierre
- Identificar la estación o condición que controla la intervención, incluyendo cualquier limitación anterior de calidad o seguridad.
- Convierta las horas de funcionamiento estimadas en tiempo calendario utilizando el programa de producción planificado, incluidas las paradas.
- Confirme el dibujo, la formulación y si se requiere una reparación o una pieza nueva.
- Obtener tiempos actuales de fabricación, inspección y transporte del pedido real.
- Reservar capacidad de instalación y permitir un colchón para la incertidumbre del pronóstico y el riesgo de entrega.
Seleccione la siguiente inspección antes de la intervención esperada, con su intervalo basado en la tendencia de desgaste y la criticidad de la producción. Una tendencia que cambia rápidamente exige una reevaluación más temprana. El pronóstico es un insumo para la planificación del mantenimiento, no un permiso para pasar por señales de advertencia.
7. ¿Reemplazar el tornillo, el cilindro o ambos?
Evalúe el ajuste como un par, pero no asuma que ambas piezas deben comprarse juntas. Un cilindro acústico puede ser adecuado como tornillo de repuesto. Un cilindro desgastado puede dejar un espacio excesivo alrededor de un tornillo nuevo desde el primer recorrido. La decisión necesita el mapa de orificios medido, las dimensiones de tornillo propuestas y el estado del componente retenido.
| Decisión | Pruebas necesarias antes de proceder |
|---|---|
| Continuar y monitorear | Dimensiones y condiciones aprobadas, producto aceptable, proceso estable y reevaluación programada |
| Reconstruya o reemplace el tornillo únicamente | Geometría de tornillo reparable o reemplazable, un cilindro adecuado y un ajuste resultante verificado |
| Repare o reemplace el cañón únicamente | Un tornillo retenido adecuado, una solución de cilindro aprobada por ingeniería y alineación comprobada |
| Abordar ambas partes | Ambos están fuera de condiciones aceptables o su geometría combinada no puede cumplir con el ajuste requerido. |
Compruebe qué restauraría la reconstrucción
Antes de aceptar una propuesta de reparación, identifique las dimensiones restauradas, la aleación de trabajo, el área protegida y los requisitos de inspección. Evaluar el núcleo, rectitud, fisuras y reparaciones previas. No asuma que otra aplicación de revestimiento duro hará que todo el tornillo sea nuevo.
Del mismo modo, ampliar el diámetro del cañón mediante mecanizado no puede por sí solo restaurar su holgura original. Cualquier cambio necesita una geometría de tornillo compatible y un diseño de reparación del cañón factible. Confirme la capacidad de reparación y la idoneidad de la pieza individual antes de convertirla en la ruta preferida.
Compare la producción útil, no sólo el precio de factura
Calcule el costo de continuar hasta el cierre propuesto: pérdida de producción vendible, chatarra adicional, energía adicional y cualquier interrupción del cronograma. Evite contar la misma pérdida dos veces, como tanto el valor perdido del producto como sus ingresos totales por ventas. Utilice la base de costos propia de la fábrica y las cotizaciones reales para reparación o reemplazo.
Una reparación puede resultar atractiva cuando el núcleo y la geometría son adecuados y la especificación restaurada cumple con el deber. Puede ser preferible una nueva fabricación después de un daño estructural, un cambio de formulación o un diseño original inadecuado. Registre por qué la ruta elegida debería resolver el problema en lugar de simplemente repetir la compra anterior. Elguía del comprador de EJSEstablece la información de dibujo e inspección que se debe incluir en una especificación de reemplazo.
8. Alargar la vida útil sin ocultar el problema
Relacione cada acción preventiva con el riesgo observado. La contaminación por metales requiere control antes de que llegue al tornillo, utilizando prácticas apropiadas de separación y manejo de materiales. Una criba de fusión aguas abajo tiene una posición y función diferentes; no puede evitar que los contaminantes pasen primero a través de las secciones de tornillo aguas arriba.
Para formulaciones modificadas, revise las aleaciones de trabajo y la geometría de fusión antes de aumentar la demanda de producción. Para marcas persistentes en un lado, investigue la alineación, los soportes del cilindro y el estado de los tornillos. Para depósitos recurrentes, verifique las condiciones de procesamiento del material y el procedimiento de limpieza de la máquina en lugar de tratar cada marca oscura como desgaste dimensional.
Siga las instrucciones de calentamiento y remojo del OEM antes de la rotación. Utilice métodos de limpieza compatibles con la metalurgia del componente. Cuando las fallas de calefacción o refrigeración hayan afectado el funcionamiento, corríjalas antes de juzgar si el material de reemplazo es adecuado. Estas acciones abordan el entorno operativo; no justifican ampliar el intervalo de inspección cuando las mediciones muestran un desgaste acelerado.
Hacer utilizable el historial de mediciones
Dale a cada tornillo y cilindro una identidad separada. Mantenga las dimensiones de referencia, el historial de reparaciones y la aleación de trabajo adjuntas a esa identidad cuando las piezas se mueven entre máquinas. Después de la reparación o reemplazo, comience una nueva referencia dimensional y conserve el registro anterior para comparar. Guarde fotografías con el nombre de la estación y la orientación para que una inspección posterior pueda localizar la misma característica.
EJS suministra certificados de materiales e informes de inspección para sus cilindros de tornillo, como se describe en lapágina de producto bimetálico. Conserve el informe de inspección dimensional con el registro de instalación; es más útil para futuras decisiones de uso que una sola descripción del producto.
Para una evaluación, envíe el modelo de la máquina, dibujo controlado, información de resina y relleno, horas de trabajo de las piezas instaladas, lecturas ID/OD correspondientes, condiciones de inspección, fotografías de daños y síntomas de producción. Incluya lo que la línea necesita lograr. ContactoIndustria EJSenventas@ejsscrewbarrel.comcon ese paquete de medidas para que la discusión pueda comenzar con el ajuste y la función reales.
Preparar una consulta de medición
Describe las piezas instaladas y las medidas que tienes. El botón abre un borrador de correo electrónico para EJS; Puedes adjuntar dibujos y fotografías antes de enviar.
9. Preguntas frecuentes
¿Cuánto dura el cilindro de un tornillo extrusor?
La vida útil depende de la formulación, construcción, geometría, carga y desempeño requerido de la línea. Para estimar la vida restante, repita las mediciones correspondientes del tornillo y del cilindro, calcule la tasa de desgaste reciente y proyéctela a un límite de planificación aprobado mientras verifica las tendencias de producción.
¿Un cilindro de tornillo bimetálico siempre dura más?
Una aleación de trabajo bimetálica seleccionada adecuadamente puede abordar tareas abrasivas o corrosivas. El nombre de la construcción por sí solo no establece una vida más larga. La compatibilidad de la aleación, la geometría, la alineación y las condiciones de funcionamiento siguen siendo importantes; El espesor de la capa no es un multiplicador de vida útil.
¿Se desgasta primero el tornillo o el cilindro?
Cualquiera de los dos puede controlar la decisión de reemplazo. Mida el diámetro exterior del tramo y el diámetro interior del cilindro en las estaciones correspondientes y luego separe la pérdida radial del tornillo del crecimiento radial del cilindro. No aplique la relación de vida útil entre tornillo y cilindro de otra máquina sin evidencia comparable de construcción y funcionamiento.
¿A qué distancia se deben reemplazar el tornillo y el cilindro?
Utilice los límites de servicio OEM aplicables y una decisión aprobada por ingeniería basada en la condición de los componentes, la calidad del producto y el rendimiento de la producción. Indique si el límite es radial o diametral. Un solo valor milimétrico o un múltiplo de holgura no se adapta a todos los diámetros y aplicaciones.
¿Puedo estimar la vida restante sin una línea base de nueva condición?
Puede inspeccionar la condición actual comparándola con los planos y límites de servicio aplicables. Para calcular una tasa de desgaste medida, utilice la inspección actual como referencia y repítala después de un intervalo de funcionamiento conocido en condiciones comparables. Una condición original desconocida no puede establecer una tasa histórica confiable.
¿Se deben reemplazar el tornillo y el cilindro juntos?
No. Se deben evaluar ambos, pero reemplazar uno puede ser apropiado cuando el componente retenido es adecuado y la holgura resultante cumple con el requisito aprobado. Si ambos están dañados o el ajuste sigue siendo inaceptable, aborde ambos.