La relación de compresión del tornillo de extrusión describe la reducción del volumen del canal desde la sección de alimentación a la sección de medición. En un tornillo convencional con paso y geometría de canal comparables, la profundidad del canal de alimentación dividida por la profundidad del canal de medición proporciona una aproximación útil. Elija un reemplazo a partir del dibujo completo y las condiciones de avance reales, no solo de una relación: dos tornillos marcados 3:1 pueden tener diferentes profundidades de canal y perfiles de transición.
- Calcule la profundidad del canal a partir del diámetro de la hélice y del diámetro de la raíz, no del diámetro del cañón.
- Compare las profundidades absolutas y las longitudes de las zonas antes de aceptar dos tornillos como equivalentes.
- Describa el material que ingresa a la tolva, incluida la forma y la carga del triturado.
- Investigue la alimentación, la fusión, la restricción y el desgaste antes de cambiar la proporción.
- Valide un reemplazo con mediciones de producción estables, no solo con un ajuste de rpm.
¿Qué mide la relación de compresión del tornillo?
Un tornillo simple convencional tiene una sección de alimentación, una sección de transición y una sección de dosificación. El canal de alimentación recibe material sólido; la transición cambia la geometría del canal a medida que se desarrolla la fusión; la sección de medición transporta el material fundido hacia la descarga. La relación de compresión describe una relación geométrica entre el principio y el final de este proceso. No mide la presión del troquel, la densidad del producto ni la eficiencia del motor.
Para un tornillo simple de paso constante, el cálculo en taller es:
Relación de compresión ≈ profundidad del canal de alimentación / profundidad del canal de dosificación
La definición más general compara los volúmenes del canal con vuelos equivalentes. El atajo de profundidad necesita una geometría de paso y canal comparable. Si estos cambian, utilice el dibujo para evaluar los volúmenes relevantes en lugar de tratar una relación de profundidad como un resultado volumétrico exacto.La explicación de Allan Griff sobre la geometría del tornillo.hace esta distinción y advierte contra confiar en la relación sin las profundidades reales.
L/D describe algo diferente: longitud de trabajo efectiva dividida por el diámetro exterior del tornillo. Una longitud útil de 2.700 mm y un diámetro de 90 mm dan una proporción de 30:1. Confirme dónde comienza y termina el fabricante esa longitud de trabajo. Una extensión de accionamiento pertenece al diseño mecánico, pero no debe convertirse silenciosamente en una longitud de procesamiento adicional.
Por lo tanto, una especificación que diga “90 mm, 30:1, 3:1” deja mucha información faltante. No identifica la profundidad de alimentación, la profundidad de medición, la longitud de transición, los cambios de paso o la geometría de mezcla. Pregunte por esas dimensiones antes de comparar una cotización de reemplazo con el tornillo instalado. Para obtener una lista de verificación de compras más amplia, consulte laGuía del cilindro del tornillo del extrusor EJS.
Cómo calcular la relación de compresión a partir de un dibujo de tornillo
Comience con un diseño convencional de inicio único cuyos canales de alimentación y medición tengan una geometría de paso y vuelo comparable. Ubique la parte de profundidad constante de cada sección. No tome la lectura de avance dentro del cono ni la lectura de medición de una mezcladora, relieve o borde dañado.
Para cada ubicación, calcule la profundidad del canal radial:
Profundidad del canal = (diámetro exterior del vuelo - diámetro de la raíz) / 2
La división entre dos importa porque ambas medidas son diámetros. El uso de la diferencia de diámetro duplica directamente la profundidad informada, aunque el error puede desaparecer cuando se dividen dos profundidades igualmente incorrectas. La relación puede parecer correcta mientras que las dimensiones de fabricación sean incorrectas.
Un ejemplo trabajado de 90 mm.
Las siguientes dimensiones son un ejemplo de cálculo supuesto, no un diseño de tornillo recomendado ni una prueba de producción.
| Dimensión | sección de alimentación | Sección de medición |
|---|---|---|
| Diámetro exterior del vuelo | 90 milímetros | 90 milímetros |
| Diámetro de la raíz | 72 milímetros | 84 milímetros |
| Profundidad del canal calculada | (90 − 72) / 2 = 9 mm | (90 − 84) / 2 = 3 mm |
| Relación de compresión aproximada | 9/3 = 3:1 | Mismo cálculo de relación de profundidad |
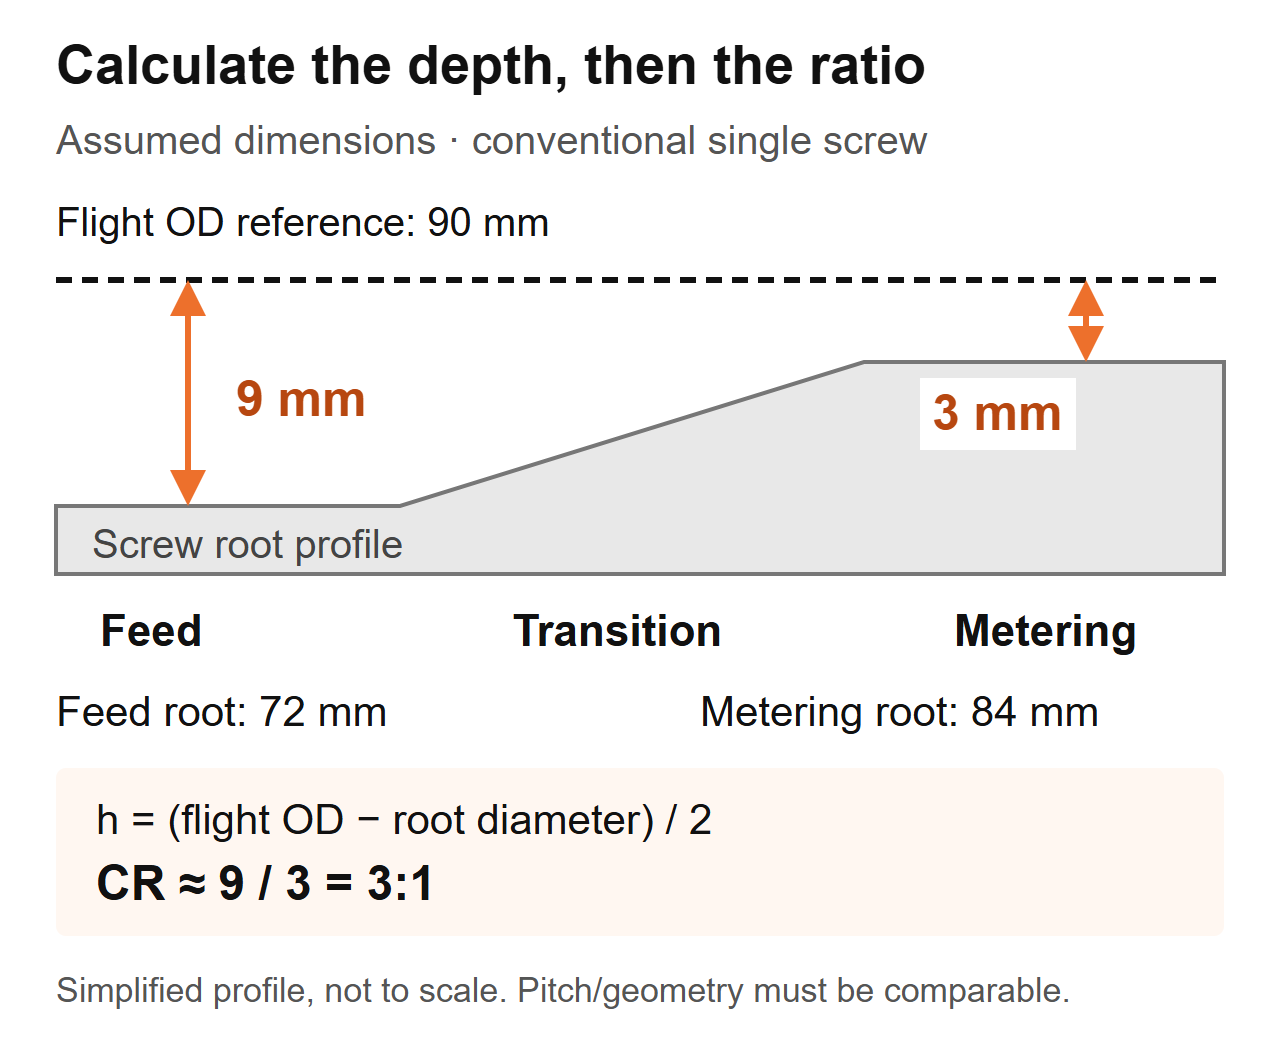 Esquema de cálculo: dimensiones supuestas para un tornillo convencional. El perfil está simplificado y no es un plano de fabricación.
Si está inspeccionando un tornillo extraído, registre la ubicación axial, el diámetro de vuelo medido y el diámetro de la raíz juntos. Siga el procedimiento de aislamiento y extracción segura de la máquina, limpie el componente sin alterar las superficies y utilice instrumentos calibrados adecuados. Deje que el procedimiento de inspección del fabricante determine el método de medición y los criterios de aceptación.
No sustituya el diámetro interior del cañón por el diámetro exterior de la aleta. Ese cálculo incluye la distancia entre el tornillo y el cañón. En una pieza desgastada, no asuma que la geometría medida todavía representa el diseño original: un diámetro de vuelo reducido cambia el cálculo de profundidad. Obtenga el dibujo original y mida el desgaste del cañón por separado. ElGuía de vida útil de EJSexplica por qué es importante hacer coincidir las medidas del tornillo y del cilindro.
Por qué dos tornillos 3:1 pueden funcionar de manera diferente
Una relación no identifica el tamaño de ninguno de los canales. En el mismo ejemplo supuesto de 90 mm, un segundo tornillo podría tener una raíz de alimentación de 84 mm y una raíz dosificadora de 88 mm. Sus profundidades serían de 3 mm y 1 mm, por lo que su relación de profundidad también sería de 3:1. No sería una copia dimensional del tornillo de 9 mm/3 mm.
| Artículo de comparación | Tornillo asumido A | Tornillo asumido B | Lo que el comprador puede establecer |
|---|---|---|---|
| Diámetro exterior del vuelo | 90 milímetros | 90 milímetros | Mismo diámetro nominal de tornillo |
| Profundidad del canal de alimentación | 9mm | 3 milímetros | Diferente geometría de alimentación absoluta |
| Profundidad del canal de medición | 3 milímetros | 1 milímetro | Diferente geometría de dosificación absoluta |
| Relación de profundidad aproximada | 3:1 | 3:1 | Igual proporción, no tornillos iguales |
| Longitud y tono de la transición | No especificado | No especificado | La comparación de rendimiento sigue incompleta |
Este ejemplo respalda únicamente una conclusión dimensional. No establece una diferencia de rendimiento, una diferencia de temperatura de fusión o qué tornillo debe hacer funcionar la resina. Estas cuestiones requieren la geometría restante y las condiciones de funcionamiento.
Lo que verificamos cuando se cotiza un reemplazo con las mismas especificaciones
En el trabajo de reemplazo de EJS, dos tornillos tenían el mismo diámetro, L/D y relación de compresión de 3:1, pero uno funcionó limpio mientras que el otro sobrecalentó un compuesto sensible al calor. Sus secciones de transición comenzaban en diferentes posiciones y tenían diferentes longitudes. Por lo tanto, comparamos el perfil de la zona, no sólo los números de la cotización.
En un dibujo de reemplazo, marque dónde termina la sección de alimentación y dónde comienza la medición. Luego compare la profundidad a lo largo de ese intervalo. Una relación da los puntos finales; el perfil muestra cómo cambia el canal entre ellos. Ninguno sustituye al otro.
Esta es también la razón por la que “aumentar la compresión” es una instrucción de diseño incompleta. Aumentar la profundidad de alimentación y reducir la profundidad de dosificación aumentan la relación, pero cambian diferentes partes del tornillo. Especifique qué dimensión cambia, qué permanece sin cambios y qué problema medido pretende abordar el cambio. De lo contrario, el proveedor y el equipo de producción pueden estar discutiendo diferentes modificaciones.
Cómo la resina, la forma del alimento y los rellenos afectan la decisión
El nombre de un polímero no es una especificación de alimento completa. Registre el grado, los aditivos, la forma de las partículas, la preparación de humedad y la consistencia de la mezcla. Los pellets, los recortes de borde molido y las escamas irregulares pueden llevar el mismo nombre de polímero pero se comportan de manera diferente en la garganta de alimentación.Discusión de Jim Frankland sobre la relación de compresiónconsidera la alimentación y la fusión juntas, incluida la densidad aparente y la fricción, en lugar de tratar el tipo de resina como una regla de selección suficiente.
La primera pregunta que nos hacemos cuando cambia el feed
Una consulta de EJS involucró un tornillo de 90 mm, 30:1 L/D y una relación de compresión de 3:1. La línea tenía una presión creciente en el troquel y un espesor de pared inconsistente, y la solicitud inicial fue copiar un tornillo supuestamente desgastado. Preguntamos qué entró ahora en la tolva en comparación con la configuración de producción original. La planta había comenzado a mezclar sus propios bordes con el alimento. Ese cambio pertenecía a la especificación de reemplazo antes de que se aceptara un dibujo sin cambios.
Para su propia línea, recopile muestras de alimento representativas en lugar de describir todo como “plástico reciclado”. Mida la densidad aparente del material suelto utilizando un recipiente, un método de llenado y un procedimiento de pesaje definidos. Registre si el material se vertió o compactó libremente; No compare dos resultados producidos por métodos diferentes. Incluya fotografías a escala y observe el método de fusión.
| condición de alimentación | Información para recopilar | Pregunta de diseño a resolver |
|---|---|---|
| Pellets vírgenes | Grado, forma del pellet, preparación y configuración estable actual | ¿La geometría establecida sigue siendo adecuada para esta tarea? |
| Mezcla de pellets/molido | Proporción de mezcla, distribución del tamaño de las partículas, consistencia de la densidad aparente | ¿La alimentación se mantiene constante durante toda la ejecución? |
| Escamas de película o recorte de bordes | Forma, método de alimentación, observaciones puente y densidad aparente. | ¿Puede el material entrar y llenar la sección de alimentación de manera confiable? |
| Mezcla en polvo o seca | Formulación, comportamiento del flujo y detalles del sistema de alimentación. | ¿La disposición de alimentación es apropiada para este material? |
| Compuesto relleno | Tipo y proporción de relleno, preparación e historial de desgaste. | ¿Cuáles son los requisitos de fusión, calor y desgaste juntos? |
No lea esta tabla como "una densidad aparente más baja siempre necesita una proporción más alta". Un cambio de geometría no puede corregir automáticamente los puenteos, la segregación o un alimentador inconsistente. Tampoco se debe seleccionar la resistencia al desgaste a partir de la relación de compresión. Revisa elGuía de materiales del cilindro de tornillo EJSpor separado cuando cambia la formulación.
¿Demasiado alto o demasiado bajo? Diagnosticar el proceso antes de cambiar el tornillo.
Los aumentos repentinos de presión, las partículas no fundidas y el aumento de la temperatura de fusión son motivos para investigar. No son medidas de relación de compresión. La secuencia de diagnóstico útil es establecer si la perturbación comienza en la alimentación, la fusión, una restricción aguas abajo o una geometría mecánica desgastada.
Primero compare con una serie histórica estable utilizando el mismo material y producto. Mantenga consistentes la matriz, la disposición de la pantalla y las ubicaciones de medición. Registre juntos la producción real, la velocidad del tornillo, la temperatura de fusión, la presión, la carga de accionamiento y los defectos visibles. Los ajustes de temperatura del barril por sí solos no establecen la temperatura de fusión.
| Observación | Comprobaciones antes de un cambio de geometría. | Pruebas a incluir en la solicitud. |
|---|---|---|
| La presión y la producción fluctúan | Suministro de tolva, formación de puentes, consistencia del alimentador, cambios y restricciones de mezcla | Registros de velocidad, presión y salida alineados en el tiempo |
| Aparecen partículas no fundidas. | Velocidad de alimentación, condiciones de fusión, cambios de resina, velocidad de funcionamiento y perfil del tornillo. | Muestras o fotografías vinculadas a un punto de funcionamiento registrado. |
| La temperatura de fusión es excesiva | Lectura real de fusión, velocidad, restricción, enfriamiento y condición del mezclador | Método de medición, ubicación y lecturas de funcionamiento estable. |
| La producción cae a rpm sin cambios | Suministro de alimentación real, condición de la resina, matriz/cribas y desgaste del tornillo/barril correspondiente | Salida por rpm más registros de mantenimiento y medición |
| Manchas negras o aumento de la decoloración. | Historia del material, zonas estancadas, condiciones de residencia y limpieza. | Patrón de defecto y cuándo aparece en la ejecución. |
Por qué una proporción más alta no es una mejora automática
Lin Jin y Mark A. Spalding informaron sobre un estudio controlado de LLDPE utilizando una extrusora de 2,5 pulgadas y cinco relaciones de compresión, de 2,0 a 3,6. La profundidad de medición permaneció en 0,125 pulgadas mientras que la profundidad de alimentación cambió. De 110 a 150 rpm, los tornillos de relación más alta produjeron temperaturas de fusión de aproximadamente 5 a 10 °C más altas que los diseños de relación más baja. Estos son resultados para ese equipo, resina y experimento, no una predicción de temperatura para un reemplazo de EJS. Ver los autoresestudio de rendimiento de la relación de compresión.
un separadoejemplo de solución de problemas por Mark A. Spaldingdescribe un tornillo de extrusión de ABS de dos etapas y 6 pulgadas con una relación de primera etapa de 3,1. El material no fundido obstruyó una presa en espiral; el reemplazo propuesto redujo esa proporción a 2,5. Esta fue una respuesta de diseño específica a un problema de fusión, no una recomendación universal de ABS.
Utilice esos ejemplos para formular la pregunta de ingeniería: ¿puede el tornillo fundir los sólidos que recibe en el punto de operación requerido? No convierta ninguno de los ejemplos en un gráfico general de relación resina-resina ni en un resultado supuesto de rendimiento de EJS.
Cuando un único número de relación de compresión no es suficiente
La simple comparación entre la profundidad de avance y la profundidad de dosificación pertenece a una geometría de tornillo definida. Antes de usarlo, identifique el tipo de tornillo y la disposición de alimentación. Una proporción reportada para un diseño puede no significar lo mismo para otro.
Un tornillo de barrera divide el material en canales sólidos y fundidos. Su descripción necesita la disposición de los canales y la geometría de la barrera, no sólo dos mediciones de raíces convencionales. Un tornillo ventilado de dos etapas tiene más de una etapa de procesamiento; Pregunte qué etapa describe una relación de compresión citada. La región de ventilación y la sección de bombeo aguas abajo deben evaluarse como parte de ese diseño completo.Discusión de Griff sobre el diseño de tornilloscubre canales de barrera, tornillos de dos etapas y el distinto comportamiento de alimentación de barriles ranurados.
Asimismo, distinga la alimentación por inundaciones de la alimentación controlada o por hambre. Escriba el modo de alimentación en la especificación. De lo contrario, un proveedor puede evaluar un canal de alimentación lleno mientras el proceso instalado entrega un flujo másico controlado. Ésta es una condición límite que hay que aclarar, no una razón para aplicar una proporción universal diferente.
Las extrusoras de doble tornillo también necesitan su propia geometría y descripción del proceso. No aplique el atajo de profundidad convencional de un solo tornillo a un par entrelazado y asuma que captura el comportamiento de compresión completo. Proporcione la disposición de los tornillos, el modo de rotación, el elemento o perfil de vuelo y el dibujo del fabricante.
Utilice estas preguntas cuando la especificación no esté clara:
- ¿Es este un diseño convencional, de barrera, de dos etapas o de doble tornillo?
- ¿La relación cotizada se calcula a partir de profundidades o volúmenes de canales?
- ¿Qué lugares de alimentación y dosificación definen el cálculo?
- ¿Cambia el tono o la disposición de los canales entre esas ubicaciones?
- ¿El sistema de alimentación instalado coincide con el supuesto de diseño?
Una especificación debería responder a esas preguntas sin que el maquinista tenga que adivinar. Si no puede, obtenga el perfil completo antes de autorizar una copia. “3:1” es útil una vez que se conoce su definición y aplicación.
¿Debería copiar el tornillo existente o rediseñarlo?
Un reemplazo sin cambios es un punto de partida razonable cuando la geometría instalada proporcionó calidad y rendimiento satisfactorios, el servicio no ha cambiado y el desgaste medido explica el deterioro. Se convierte en una opción más débil cuando el problema original existía antes del desgaste, la formulación cambió o el proceso ahora se ejecuta fuera de su rango operativo anterior.
Separe dos decisiones en la cotización: restaurar las dimensiones originales y cambiar el diseño de procesamiento. Es posible que sea necesario reemplazar un tornillo desgastado sin requerir una relación de compresión diferente. Por el contrario, un tornillo con buenas dimensiones puede no ser adecuado para el alimento introducido en la planta.

Definir el cambio antes de comparar propuestas
Entregue al proveedor una declaración escrita del problema: por ejemplo, inestabilidad de la presión después de un cambio de forma de alimentación, en lugar de "necesito un tornillo mejor". Incluir el plano de referencia y los registros operativos. Solicite al diseño propuesto que identifique las profundidades modificadas, las longitudes de las zonas, el paso y cualquier característica de mezcla.
Mantenga la revisión del ajuste mecánico por separado. Confirme la longitud de trabajo, la conexión del extremo impulsor, las interfaces de montaje y la disposición de descarga con el conjunto instalado. Una mayor longitud de trabajo puede requerir un cambio a nivel de máquina; no se trata de un supuesto ordinario de sustitución inmediata. Una designación L/D más alta en una cotización debería desencadenar una verificación de dimensiones, no una expectativa de mayor capacidad.
Luego acuerde las condiciones de comparación y los criterios de aceptación. Definir el material, producto, puntos de operación, controles de calidad y mediciones de producción antes del ensayo. Si varias características de diseño cambian juntas, la prueba evalúa el reemplazo completo; no puede establecer que la relación de compresión por sí sola haya causado el resultado.
ElPágina de producto del cilindro de tornillo extrusor EJSes el punto de partida relevante para una consulta de sustitución. Proporcione la aplicación real y el dibujo para que la discusión se refiera a la máquina instalada en lugar de a una gama genérica de polímeros.
Qué enviar a EJS y cómo validar el reemplazo
Una consulta útil permite a la fábrica conectar el requisito de procesamiento con un plano fabricable. Envíe la especificación original incluso si cree que es incorrecta y luego identifique qué cambió. Mantenga visibles los números de revisión para que un dibujo antiguo no se convierta silenciosamente en la instrucción de producción.
Incluya la siguiente información:
- Referencias del fabricante de la máquina, modelo, tipo de tornillo y componentes instalados.
- Diámetro de la aleta, longitud de trabajo, dimensiones del extremo impulsor y dibujos del cilindro/interfaz.
- Profundidad de alimentación y medición, límites de zona, perfil de paso y características de mezcla.
- Grado de resina, aditivos, carga de relleno, forma de alimentación y procedimiento de preparación.
- Disposición del alimentador, rpm normales, salida, lecturas de temperatura de fusión y presión.
- Muestras de defectos, historial de mantenimiento y medidas de tornillo/barril coincidentes disponibles.
- Calidad requerida del producto y condiciones operativas para su aceptación.
Compare una producción estable, no solo una startup exitosa
Después de la instalación, siga las instrucciones de puesta en marcha segura del proveedor de la máquina. Confirme el material y la configuración aprobados, permita que el proceso se estabilice y recopile lecturas durante un intervalo definido. Registre la producción mediante un método de pesaje acordado en lugar de estimarla a partir de la velocidad del tornillo.
A modo de comparación, calcule la producción específica como la producción de masa medida dividida por rpm. Mantenga las unidades de salida visibles, como kg/h por rpm. Compare este valor únicamente con la calidad, la temperatura real de fusión, la presión y la carga de accionamiento. Un número mayor no establece una mejora si el producto queda fuera de las especificaciones o el proceso se vuelve inestable.
| Registro de prueba | Grabar consistentemente | Por que es util |
|---|---|---|
| Alimentar | Calidad, lote, mezcla y preparación. | Identifica cambios no relacionados con la geometría. |
| Punto de operación | Configuración de velocidad, temperatura y modo de alimentación. | Hace que la comparación sea reproducible |
| Producción | Producción masiva programada y producto aceptable. | Separa la producción total de la producción útil. |
| Condición del proceso | Temperatura de fusión, presión y carga de accionamiento reales | Revela compensaciones ocultas únicamente por la producción |
| Calidad | Dimensiones acordadas, apariencia y controles de defectos. | Determina si el reemplazo cumple con el deber. |
Repita la comparación al cambiar los puntos de operación y mantenga las mismas ubicaciones de medición. Si el problema persiste, envíe los registros de regreso con la revisión del dibujo y los identificadores de muestra. ContactoIndustria EJScon ese paquete en lugar de solicitar un cambio en la relación de compresión sin una causa definida.
Discuta su tornillo de reemplazo
Describa el tornillo instalado, la alimentación real y el problema de procesamiento. El botón abre un borrador de correo electrónico para EJS; Puedes adjuntar dibujos y fotografías antes de enviar.
Preguntas frecuentes
¿Qué es la relación de compresión del tornillo de extrusión?
Es la relación entre el volumen del canal de la sección de alimentación y el volumen del canal de la sección de medición en tramos equivalentes. Para un tornillo convencional con paso y geometría de canal comparables, la profundidad de alimentación dividida por la profundidad de medición proporciona una aproximación útil. Es una relación geométrica, no una relación de presión ni una garantía de rendimiento.
¿Cómo calculo la relación de compresión a partir de los diámetros de las raíces?
Calcule la profundidad de cada canal radial como el diámetro exterior del vuelo menos el diámetro de la raíz, dividido por dos. Luego divida la profundidad de alimentación por la profundidad de medición. Utilice ubicaciones de alimentación y medición identificadas, unidades consistentes y los diámetros de vuelo apropiados. No utilice el diámetro del orificio del cañón ni asuma que un tornillo desgastado aún coincide con su dibujo original.
¿Un tornillo 3:1 es adecuado para cada resina?
No. La misma relación puede describir diferentes profundidades absolutas de canal y perfiles de transición. La idoneidad también depende del grado específico, la forma de alimentación, los aditivos, la disposición de alimentación y las condiciones de funcionamiento. Comience con la geometría completa y un requisito de producción definido en lugar de tratar una proporción como una recomendación universal de resina.
¿El aumento de la relación de compresión aumenta la producción?
No necesariamente. El cambio de la profundidad de alimentación y el cambio de la profundidad de dosificación afectan diferentes partes del tornillo, incluso si ambos aumentan la proporción. Las condiciones de alimentación, fusión y aguas abajo deben considerarse conjuntamente. Compare la salida medida estable con la calidad del producto, la temperatura real de fusión, la presión y la carga de accionamiento antes de decidir un reemplazo.
¿Pueden los tornillos desgastados causar problemas sin cambiar la proporción del dibujo?
Sí. El dibujo describe la geometría prevista, no la condición actual. Mida el tornillo y el cilindro en las posiciones correspondientes y compárelos con las dimensiones originales aprobadas. Una etiqueta de relación de compresión no describe la holgura de trabajo y copiar esa etiqueta no resuelve un problema de desgaste no medido.
¿Puedo utilizar el mismo cálculo para diseños de doble tornillo o de barrera?
No asuma que se aplica el atajo de profundidad convencional de un solo canal. Primero identifique la disposición del canal, el tipo de tornillo y las ubicaciones de cálculo. Los canales de barrera, los tornillos escalonados y los tornillos gemelos entrelazados requieren una descripción geométrica más completa. Pregúntele al diseñador qué volúmenes o profundidades definen la relación cotizada antes de utilizarla en una especificación de reemplazo.