El número de dientes y el diámetro del eje pueden limitar la búsqueda. No pueden definir el orificio interno de un elemento de repuesto, su ajuste de trabajo, su posición axial o su relación con el eje emparejado.
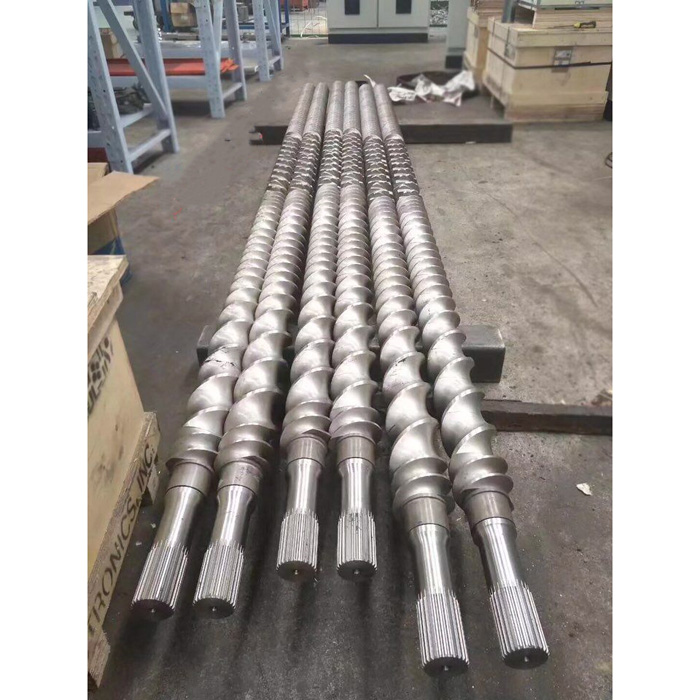
Actualmente, EJS enumera elementos de tornillo transportador, mezclador, amasador, de transición, perfilados, Schubkanten, alargados, Igel, Camelback y blister. Esa variedad describe lo que hace un elemento en el lado del proceso. El orificio es lo que hace que el elemento pertenezca a un sistema de eje particular. EJS solicita a los compradores que envíen dibujos o muestras para cotizar elementos de tornillo porque formas exteriores similares pueden ocultar diferentes conexiones internas.
Esta guía cierra una brecha común entre el mantenimiento y la compra. El equipo de mantenimiento ve un pozo y una pila de elementos. El proveedor necesita una definición controlada de cada superficie que ubica el elemento o transmite carga. Esos no son el mismo nivel de información.
Comience separando cuatro interfaces
la palabraranuraA menudo se utiliza para varias características en una oración. Divida el conjunto antes de tomar dimensiones. Esto evita que se asigne una medición correcta a una conexión incorrecta.
| Interfaz | lo que conecta | que hay que controlar | Error de registro común |
|---|---|---|---|
| Acoplamiento de caja de cambios | Salida de la caja de cambios al eje del tornillo | Tipo de conexión, longitud de acoplamiento, retención axial, orientación y detalles del extremo del eje | Llamándolo elemento spline y enviando solo una foto del extremo del variador |
| Perfil exterior del eje | Eje atornillado a elementos modulares. | Geometría del perfil a lo largo de la pila de elementos utilizables, transiciones, relieves y condición por posición axial | Suponiendo que una lectura cerca del final representa el eje completo |
| Orificio interno del elemento | Cada elemento al eje. | Perfil de acoplamiento, ancho del elemento, condición del orificio, orientación de entrada y de instalación | Midiendo el vuelo exterior pero omitiendo el orificio |
| retención axial | Pila de elementos hasta su hombro, punta o cerradura de ubicación | Referencia de la pila, acoplamiento utilizable, herrajes de extremo y longitud de la pila instalada | Tratar un spline correcto como prueba de que se ensamblará la pila completa |
Un acoplamiento puede utilizar una geometría diferente a la de la pila de elementos. Un eje también puede incluir muñones, hombros, roscas, relieves u otras transiciones rectificadas que no forman parte de la ranura. Marque cada característica en un boceto longitudinal antes de realizar la hoja de medidas.
Por qué el diámetro y el número de dientes no identifican la ranura
Dos ejes pueden tener el mismo número de dientes y un diámetro exterior medido similar, pero difieren en la forma de los dientes, el ángulo de presión, el paso o módulo, la clase de ajuste, el grosor de los dientes, la forma de la raíz, el método de centrado, la modificación del cable o la geometría patentada. El desgaste puede hacer que dos perfiles originalmente diferentes parezcan más cercanos de lo que son.
| Información suministrada | Útil para | Todavía no puedo probar |
|---|---|---|
| Fabricante y modelo de máquina. | Localización de una probable familia de máquinas y conjunto de documentos | La revisión instalada, modificación del eje o retrofit previo. |
| recuento de dientes | Eliminando perfiles con un recuento diferente | Forma, paso, ajuste, centrado o tamaño del diente. |
| Diámetro de la pinza | Una primera pantalla aproximada y una comprobación de escala | Diámetro mayor nominal, geometría de la raíz o ajuste funcional |
| Fotografía de primer plano | Mostrando el número de dientes, daños visibles, marcas de orientación y acceso disponible. | Designación estándar, tolerancias, espesor de diente o patrón de contacto. |
| Un elemento suelto | Mostrando un perfil interno y una forma de elemento exterior. | Si el orificio está desgastado, dónde se asienta o si representa cada elemento |
| "DIN 5480" sin la leyenda del dibujo completo | Señalando una posible familia estándar | El tamaño, ajuste, tolerancia, modificación e inspección de esta pieza. |
Los ejemplos OEM publicados muestran por qué no existe una ranura universal de doble tornillo. Coperion documenta una estría evoluta con marcas de orientación en un sistema ZSK y observa un número de dientes diferente para ZSK 18. Leistritz describe tanto estrías evolutas DIN 5480 como una estría asimétrica utilizada en su propio desarrollo de productos. Estos ejemplos son evidencia de un diseño específico de la máquina, no una regla de decodificación para un eje desconocido.
Si el dibujo nombra un estándar, copie toda la leyenda exactamente. No lo acorte al número estándar. Si no se nombra ningún estándar, registre la característica como un perfil desconocido hasta que una inspección calificada establezca la geometría.
Clasifique la evidencia antes de la ingeniería inversa
Los compradores suelen enviar todo lo que tienen sin decir qué artículo tiene autoridad. Eso crea conflictos ocultos. Ordene la evidencia y observe por qué se utiliza una fuente de menor rango.
| Rango | Evidencia | Lo que puede establecer | Pregunta de control |
|---|---|---|---|
| 1 | Plano de máquina o pieza aprobado para la revisión instalada. | Geometría nominal, tolerancias, sistema de referencia, notas de materiales y requisitos de inspección. | ¿El número de serie o el registro de modificación coincide con esta revisión del dibujo? |
| 2 | Repuesto documentado y sin usar que se sabe que se adapta a la misma máquina | Una referencia física tanto para el orificio como para las características de ubicación adyacentes. | ¿Se puede rastrear su número de pieza y procedencia? |
| 3 | Muestra de eje y elemento coincidentes con posición de instalación registrada | Relación de apareamiento real, patrón de daño y compromiso disponible | ¿Fueron retirados de la misma estación y mantenidos como pareja? |
| 4 | Pieza usada sin dibujo controlado. | Geometría existente después del desgaste, reparación, corrosión y deformación por servicio. | ¿Qué superficies probablemente sigan siendo referencias sin usar? |
| 5 | Fotografías y medidas manuales. | Diseño, identificación de características, escala aproximada y condición visible. | ¿Se muestran la escala, la dirección de visión y el método de medición? |
| 6 | Código de máquina, listado de vendedores o descripción verbal | Una pista de búsqueda | ¿Qué evidencia física o gráfica lo confirma? |
Una fuente de menor rango no es inútil. Simplemente conlleva más incertidumbre. Por ejemplo, un elemento desgastado puede ser la única muestra disponible. La respuesta correcta es documentar el desgaste, comparar más de una posición axial, inspeccionar el eje coincidente y acordar cómo se reconstruirá el perfil nominal. La respuesta incorrecta es copiar las lecturas más grandes y más pequeñas en un dibujo de pieza nueva sin explicar lo que significan.

Arreglar el sistema de coordenadas antes de registrar una dimensión.
Los registros de doble tornillo fallan cuando una persona mira desde la caja de cambios y otra mira desde el extremo de descarga. "Eje izquierdo" y "en el sentido de las agujas del reloj" describen diferentes partes o direcciones. Coloque una declaración de coordenadas en la parte superior de cada dibujo, hoja fotográfica e informe de inspección.
Declaración de coordenadas mínimas
Ver dirección Dirección de alimentación Eje A / Eje B Dato axial Cero angularEstructura de ejemplo: "Visto desde la caja de cambios hacia la descarga. El eje A está a la izquierda del observador. El cero axial es el hombro del elemento del lado de la caja de cambios. El cero angular es la marca de referencia estampada que se muestra en la foto P-03". Utilice el sistema de nombres existente del fabricante de la máquina cuando haya uno disponible.
La posición angular puede ser importante incluso cuando los elementos individuales se deslizan sobre el eje. Un juego de tornillos emparejados aún debe preservar la relación prevista entre el eje A y el eje B, y algunos sistemas utilizan marcas para controlar la posición de roscado o acoplamiento. El ejemplo publicado de Coperion utiliza marcas de posición cero en ambos extremos del eje. Este es un ejemplo específico de OEM, pero ilustra el valor de registrar las marcas existentes antes de eliminarlas.
Fotografíe cada extremo del eje en línea recta y luego agregue una vista oblicua que muestre el hombro y el primer diente completo. Incluya una escala, la etiqueta de la pieza y una flecha para la dirección de visión declarada. No refleje, gire ni corrija automáticamente las imágenes después de etiquetarlas.
Construir un registro que describa el perfil funcional.
Un registro completo separa las dimensiones de identificación de las dimensiones de aceptación. Los calibradores pueden ayudar en la identificación, pero se necesita un método de metrología calificado para establecer el perfil, el ajuste o la tolerancia del diente. El dibujo debe indicar el método o calibre utilizado para cada característica de aceptación.
| Campo | Por qué es importante | Cómo grabarlo de forma segura |
|---|---|---|
| Perfil o designación estándar | Define la familia de geometría y la base de inspección. | Copie la leyenda del dibujo completa, incluidos los datos de tamaño y ajuste; escriba "desconocido" cuando no esté documentado |
| Recuento de dientes o lóbulos | Proporciona un control de identidad básico. | Cuente las características repetidas completas y adjunte una foto de vista final etiquetada |
| Geometría mayor y menor | Localiza puntas y raíces de los perfiles de acoplamiento. | Indique si cada valor pertenece al eje externo o al orificio interno y nombre el método de medición. |
| Grosor del diente o definición del espacio. | Controla la relación de trabajo entre los flancos. | Utilice la medida o calibre especificado en el dibujo; no sustituya una lectura de calibre no relacionada |
| Forma del perfil y método de centrado. | Determina qué superficies ubican y transmiten la carga. | Tomar del dibujo controlado o inspección calificada del perfil. |
| Longitud de compromiso utilizable | Muestra cuánto perfil de eje se comparte realmente con el orificio del elemento. | Medida entre el inicio y el final funcional, excluyendo chaflanes, relieves y áreas de entrada dañadas. |
| Entrada, chaflán y relieve. | Afecta el ensamblaje y evita que las superficies no funcionales sean tratadas como si estuvieran en contacto. | Dimensione cada transición por separado del perfil de trabajo |
| Posición del hombro y axial. | Coloca la pila de elementos en relación con la máquina. | Hacer referencia a un dato axial declarado y conservar el orden de la pila |
| Funciones de retención | Controla la sujeción axial o el bloqueo de la pila. | Grabe rosca, llave, tuerca, manguito u otro hardware a partir de su propio dibujo. |
| Tratamiento de materiales y calor. | Afecta la resistencia, la respuesta al desgaste y las decisiones de reparación. | Utilice documentación o pruebas rastreables; No identifique el grado por el color o la apariencia. |
| Condición por puesto | Separa la geometría nominal de los daños de servicio locales | Lecturas de mapas hasta estación axial, ubicación angular, identidad del eje y número de fotografía. |
Registre las lecturas sin procesar, así como el resumen final. Si la característica se inspecciona en varias posiciones angulares, conserve cada posición y la dirección de medición. Un promedio puede ocultar una condición de contacto excéntrica, granallada o unilateral que explica la falla.
Trate una muestra desgastada como evidencia, no como el tamaño original
Un spline usado cuenta una historia de servicio. Los flancos pulidos muestran contacto. Los desechos rojizos u oscuros pueden indicar fricción o corrosión. Los cantos enrollados y el material desplazado pueden hacer que un diente sea más grande en un punto, aunque el flanco de trabajo haya perdido material. Una raíz agrietada cambia por completo la decisión de reemplazarla.
| Condición observada | que preservar | Qué comprobar a continuación |
|---|---|---|
| Pulido brillante en un flanco. | Ubicación angular, identidad del eje y posición del elemento. | Orientación de ejes emparejados, distribución de contactos y condición del orificio |
| Metal desplazado o borde de entrada enrollado | Fotografías encontradas antes de vestirse o limpiarse. | Daños iniciales, historial de montaje y perfil no desgastado detrás del área dañada |
| Restos de fricción o manchas de corrosión | Fotografías en color y ubicación de residuos. | Movimiento relativo, condición de ajuste, contaminación y exposición a la humedad. |
| Desgaste local del orificio en un elemento. | Código de elemento, ancho, posición del proceso y elementos vecinos. | Estado del eje en la misma estación axial. |
| Desgaste repetido en varios orificios. | Mapa de pila y medidas para cada elemento. | Patrón de desgaste, carga, alineación y condición de sujeción en todo el eje |
| Indicación de raíz o grieta visible | Ubicación, longitud, orientación e informe de prueba no destructiva, si está disponible | Disposición de ingeniería antes de la reutilización, reparación o carga adicional. |
Limpie sólo después de registrar el estado en el que se encontró. Utilice el método de limpieza aprobado para que el proceso no redondee un borde, elimine evidencia o cree nuevos rayones. Luego inspeccione el eje externo y el orificio del elemento interno en la misma estación axial. Medir un lado de la conexión puede diagnosticar erróneamente la fuente de holgura.
Cuando la muestra sea la única evidencia disponible, envíe más de un elemento si es posible: uno de la posición del problema reportado y otro de una posición que se crea que está menos desgastada. Indique por qué se seleccionó cada muestra. Entonces, un proveedor puede comparar las condiciones en lugar de tratar cada característica de la peor parte como nominal.
Una pieza que se desliza no se ajusta automáticamente al torque
El ajuste del ensamblaje responde a una pregunta: ¿pueden las piezas acopladas alcanzar su posición prevista en las condiciones especificadas? La capacidad de torque responde a una pregunta diferente. Leistritz identifica la sección transversal del eje, la metalurgia del eje, la geometría estriada y el endurecimiento del eje como factores en la transmisión de potencia. La historia publicada de Coperion también trata la conexión eje-elemento como fundamental para el par transferible.
Esta es la razón por la que una corredera de prueba exitosa no puede validar un rediseño, una sustitución de material o un eje reparado. No establece contacto de flanco bajo carga, resistencia a la fatiga, condición de tratamiento térmico, tensión de raíz, sujeción axial o la capacidad del acoplamiento de la caja de cambios. El plano de reemplazo y la revisión de ingeniería deben controlar esos elementos.
| Controlar | Pregunta que responde | Pregunta que no responde |
|---|---|---|
| Montaje manual sobre eje limpio. | ¿Puede el elemento pasar el perfil previsto y alcanzar la posición? | ¿La interfaz soportará el par de operación? |
| Medidor funcional | ¿La característica controlada cumple con el requisito de calibre? | ¿Es correcto el material del eje o el tratamiento térmico? |
| Inspección de perfil | ¿La geometría medida coincide con el dibujo? | ¿Son aceptables las grietas, los daños al subsuelo o las cargas de servicio? |
| Evidencia de material y dureza. | ¿El artículo probado coincide con las propiedades del material especificadas en el lugar probado? | ¿El eje completo está libre de problemas de geometría o fatiga? |
| Revisión de par de ingeniería | ¿Es aceptable la ruta de carga completa para el trabajo documentado? | ¿El lado del proceso entregará la calidad de producto deseada? |
No solicite a un proveedor de reemplazo que confirme un límite de torsión universal a partir de las fotografías. Proporcione el servicio de la máquina, los requisitos del dibujo original y el alcance de cualquier cambio. Si la solicitud es sólo para reproducir un elemento existente, dígalo claramente e identifique el dibujo de la interfaz controlada.

Cerrar la definición antes de la producción.
El propósito de la verificación es convertir evidencia incierta en una base de fabricación acordada. Debería suceder antes de que se comprometa la materia prima o antes de que se espere que un elemento terminado resuelva una pregunta de interfaz no resuelta.
- Conciliar la identidad.Haga coincidir el fabricante de la máquina, el modelo, el número de serie, la identidad de la caja de cambios, el número de pieza del eje, el número de pieza del elemento y el historial de modificaciones.
- Seleccione la evidencia de control.Nombra la revisión del plano, el repuesto aprobado o el informe de ingeniería inversa que regirá la producción.
- Resolver conflictos.Enumere todas las diferencias entre las lecturas del dibujo, la muestra y el campo. No elijas silenciosamente el valor más fácil de fabricar.
- Acordar el dato y la orientación.Confirme el eje A y el eje B, la dirección de vista, el cero axial, el cero angular y la dirección de instalación.
- Acordar inspección.Identifique qué características necesitan un informe dimensional, medición de perfil, calibre funcional o evidencia de material.
- Verifique la primera interfaz fabricada.Utilice el plano de dibujo y de inspección acordado. Cuando se requiera un ensamblaje de prueba física, defina la condición de limpieza, la referencia de acoplamiento y el método de aceptación antes de la prueba.
- Congele la revisión aprobada.Devuelva el registro final de dibujo e inspección al archivo de mantenimiento para que el siguiente pedido no se reinicie a partir de una muestra desgastada no identificada.
actual de EJSguía personalizada de fabricación de doble tornillohace la misma distinción para piezas de repuesto más grandes: una muestra usada puede mostrar el diseño y las interfaces, pero las superficies desgastadas no deberían convertirse automáticamente en la nueva geometría nominal. Elguía de elementos de doble tornilloLuego se puede utilizar para registrar la función y secuencia del elemento exterior una vez que se controla la interfaz del orificio.
Cree un paquete de RFQ sobre el que un fabricante pueda actuar
La RFQ útil más corta no es la que tiene la menor cantidad de archivos. Es el que separa hechos confirmados, condición medida y preguntas abiertas. Utilice un índice para que el dibujo, la muestra y las fotografías no se puedan mezclar con otra máquina.
| Sección de solicitud de cotización | Contenido requerido | Estado para declarar |
|---|---|---|
| Identidad de la máquina | Fabricante, modelo, número de serie, identidad de la caja de cambios y modificación instalada. | Confirmado a partir de la placa de identificación o documento / informado únicamente |
| Alcance de reemplazo | Eje, orificio del elemento, elementos específicos, pila completa, acoplamiento o inspección únicamente | Requerido/opcional/en revisión |
| Paquete de dibujo | Números de pieza, revisiones, unidades, referencias, rótulos de spline y detalles de retención | Controlando/solo referencia/obsoleto |
| Índice de muestra | ID de muestra, eje A o B, posición axial, fecha de extracción y condición | Sin usar / usado / desgastado / reparado / procedencia desconocida |
| Índice de fotos | Vistas finales, vistas de perfil, primeros planos de daños, escalas, flechas de visualización y etiquetas de piezas | Como se encontró / después de la limpieza / después de la reparación |
| Informe de medición | Lecturas sin procesar, ubicaciones, métodos, instrumentos o medidores y condiciones ambientales cuando sea relevante. | Sólo identificación / medición de aceptación |
| registro de materiales | Grado especificado, tratamiento térmico, dureza o informes de prueba cuando sea necesario | Documentado/probado/desconocido |
| Contexto del proceso | Material procesado, servicio operativo, síntoma observado y posición de falla | Servicio normal/cambio de servicio/investigación de fallos |
| Preguntas abiertas | Cada conflicto no resuelto o valor de aceptación faltante | Debe cerrarse antes de la cotización/antes de la producción/antes del envío |
Para una cotización de elemento de reemplazo, incluya también la función del elemento, el diámetro exterior, el ancho, el ángulo de paso o del disco, la orientación, el requisito de material o tratamiento, la cantidad y la secuencia de instalación. actual de EJSpágina del elemento de tornilloenumera las familias de elementos que suministra y solicita a los clientes que proporcionen dibujos o muestras.
Envíe a EJS su evidencia de eje y elemento
Describa el alcance de reemplazo a continuación, luego adjunte los dibujos controlados, el índice de muestra, las fotografías etiquetadas y el informe de medición en la página de consulta de EJS. Marque cualquier valor que provenga de una muestra desgastada.
Preguntas frecuentes
¿El número de dientes y el diámetro del eje son suficientes para pedir un elemento de tornillo?
No. Son pistas de identificación útiles, pero no definen la forma del diente, el paso o módulo, el ajuste, el método de centrado, el espesor del diente, la longitud de encaje, la ubicación u orientación axial. Suministre el dibujo controlado o organice una medición calificada del eje y el orificio de acoplamiento.
¿Puedo identificar un spline DIN 5480 a partir de una fotografía?
No. Una fotografía puede mostrar una probable forma involuta y un número de dientes, pero no puede establecer la designación, el tamaño, el ajuste, la tolerancia o la modificación estándar completos. Copie la leyenda completa del dibujo o verifique el perfil con un método de inspección acordado.
¿Deben medirse juntos el diámetro del eje y del elemento?
Sí. Forman una conexión de trabajo. Inspeccione el eje externo y el orificio interno en la misma posición axial, mientras mantiene el eje A o B, la dirección de visualización, el código del elemento y la estación de instalación conectados a cada lectura.
¿Se puede utilizar un elemento desgastado para definir un nuevo orificio estriado?
Puede admitir ingeniería inversa, pero no debe tratarse automáticamente como el tamaño maestro. Registre el pulido, el desgaste, el metal desplazado, la corrosión y el desgaste local, compare el eje coincidente y las referencias menos desgastadas y acuerde cómo se reconstruirá la geometría nominal.
¿Qué significa la longitud del compromiso spline?
Es la longitud axial en la que realmente se acoplan los perfiles funcionales correspondientes. Excluya chaflanes, entradas, relieves, bordes de entrada dañados y otras transiciones que no funcionen a menos que el dibujo de control los defina de manera diferente.
¿Por qué es importante la posición cero o la marca de orientación?
Proporciona a los equipos de inspección y montaje una referencia angular. Eso ayuda a preservar la relación entre ejes emparejados, posiciones de elementos y detalles de acoplamiento. Registre la marca desde una dirección de visión declarada y siga las instrucciones de montaje del fabricante de la máquina.
¿Qué debo enviar a EJS para obtener una cotización de estriado de doble tornillo?
Envíe la identidad de la máquina y la caja de cambios, el alcance del reemplazo, los dibujos y revisiones controlados, la orientación del eje A/B, la secuencia de elementos, las muestras etiquetadas, el informe de medición sin procesar, el índice de fotografías, los requisitos de materiales y todos los conflictos no resueltos. Marque claramente qué dimensiones provienen de piezas desgastadas.
Los ejemplos de OEM en este artículo explican por qué los sistemas spline son específicos de la máquina. No son especificaciones de producto EJS y no deben aplicarse a otro extrusor sin su documentación de control.