Los tornillos de caucho de alimentación en frío y de alimentación en caliente se diferencian porque reciben el compuesto en diferentes condiciones. Un tornillo de alimentación en caliente maneja el caucho calentado aguas arriba; un tornillo de alimentación en frío también debe funcionar y calentar el material entrante. Esto cambia la longitud de trabajo, la geometría del canal, los requisitos de mezcla y la disposición del control de temperatura. Para un reemplazo, siga el sistema de alimentación y el plano de la máquina instalada antes de elegir una mejora de material. Hacer coincidir el diámetro del tornillo por sí solo no establece que un juego de tornillo y cilindro encajará o funcionará correctamente.
1. ¿Qué cambia entre el alimento frío y el alimento caliente?
La distinción comienza antes de que el compuesto llegue al tornillo. El caucho alimentado en caliente ya ha sido calentado y trabajado en una operación previa. El material de alimentación en frío ingresa cerca de la temperatura ambiente, por lo que la mayor parte de la tarea de calentamiento y homogeneización se lleva a cabo dentro de la extrusora de caucho. Ninguno de los nombres describe una temperatura de barril universal o un producto terminado en particular.Estudio de extrusión de caucho de Schmidt y Schöppnerexplica esta diferencia entre los dos conceptos de alimentación.
| pregunta de compra | Tornillo y cilindro de alimentación en caliente | Tornillo y cilindro de alimentación en frío |
|---|---|---|
| ¿Qué entra por la abertura de alimentación? | Compuesto preparado y calentado aguas arriba | Caldo precompuesto a temperatura ambiente |
| ¿Qué debe lograr el tornillo? | Transmitir, homogeneizar y generar presión a partir de ese alimento preparado. | Tomar el caldo, trabajarlo y calentarlo, homogeneizarlo y hacer presión. |
| ¿Qué longitud aparece en la página del producto correspondiente de EJS? | L/D de 4:1 a 6:1 | L/D listado como 15D a 20D |
| ¿Qué debe conservar un sustituto? | La geometría real de alimentación, tornillo, cilindro y conexión. | Esas interfaces, más los arreglos instalados de mezcla y control de temperatura. |
| ¿Qué debe identificar la pieza solicitada? | Un dibujo aprobado atado a la máquina. | Un plano aprobado vinculado a la máquina, incluida cualquier configuración de pasador. |
Las entradas L/D anteriores provienen de EJS.página de tornillo y cilindro de caucho de alimentación en calienteypágina de producto de alimentación en frío. Describen las opciones publicadas en esas páginas, no los rangos industriales obligatorios ni los tamaños estándar intercambiables.
La alimentación en frío tampoco significa alimentar una receta sin mezclar y esperar que el tornillo reemplace cada operación de composición anterior. Describir el stock suministrado: su formulación, forma física y condición en la boca de alimentación. Una lámina de caucho precompuesto, una tira irregular y una corriente de alimentación calentada son entradas de especificaciones diferentes incluso cuando comparten el mismo nombre de polímero.
Para obtener información más amplia sobre las familias de productos, consulte laguía del comprador de tornillos y barriles de caucho. La tarea más específica aquí es definir el hardware que pertenece a su máquina.
2. Lea el diseño del tornillo más allá de su relación L/D.
El diseño del tornillo de extrusión de caucho necesita más detalles que un diámetro y una relación. Dos tornillos pueden compartir un valor L/D y al mismo tiempo diferir en paso, profundidad del canal, diámetro del núcleo, disposición de las alas y características de mezcla. Registre el perfil a lo largo de la sección de trabajo en lugar de reducirlo a una sola etiqueta, como "tornillo de alimentación en frío".
La longitud de trabajo y la longitud total son dimensiones diferentes
Utilice la longitud de trabajo definida en el dibujo al calcular L/D. Registre la longitud total por separado, junto con los detalles del vástago impulsor, los hombros y la punta. Un proveedor necesita tanto la geometría de procesamiento como las características que ubican y accionan la pieza.
Sólo a modo ilustrativo, suponga un diámetro de tornillo constante de 60 mm y defina L como la longitud de trabajo. En L/D = 5, L es 300 mm. En L/D = 18, L es 1.080 mm. Estos son ejemplos aritméticos, no dimensiones del modelo EJS. Muestran cuánta información puede ocultar una proporción; no prueban que ninguno de los tornillos se ajuste a un cilindro en particular ni produzca un resultado específico.
La condición de alimentación cambia la tarea del tornillo.
Comparación de conceptos. Especifique el perfil de trabajo real y las interfaces de la máquina.
ALIMENTACIÓN CALIENTE
Compuesto precalentado
Transmitir + homogeneizar + generar presión.
La preparación previa es parte de la condición de alimentación.
ALIMENTACIÓN FRÍA
Caldo ambiental precompuesto
Tomar + trabajar y calentar + homogeneizar.
Luego entregue el compuesto contra la resistencia aguas abajo.
La longitud de trabajo no es la longitud total
Aritmética ilustrativa únicamente. Suponga un diámetro constante D = 60 mm y defina L como la longitud de trabajo.
L/D = 5
L = 5 × 60 = 300 mm
El segmento naranja representa la longitud de trabajo.
L/D = 18
L = 18 × 60 = 1.080 mm
El segmento naranja representa la longitud de trabajo.
El símbolo gris del vástago de transmisión está separado y no está incluido en la longitud de trabajo.
Ilustración simplificada, no un dibujo del producto. Estos ratios no demuestran ajuste, rendimiento o intercambiabilidad.
Describe los canales y el cañón correspondiente.
Suministre las posiciones axiales donde cambia el perfil. Incluya el paso del vuelo, el diámetro del núcleo, la profundidad del canal y los detalles relevantes del vuelo en el dibujo. Si el tornillo antiguo del extrusor está desgastado, distinga las dimensiones restantes medidas de las dimensiones previstas para la pieza nueva. Copiar el desgaste en un dibujo de reemplazo conserva la línea base incorrecta.
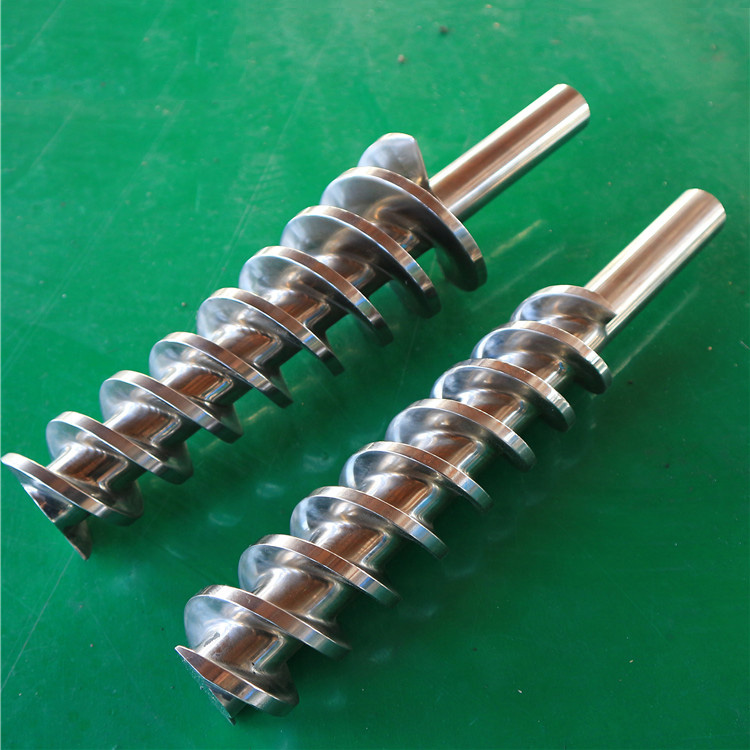
EJS también enumera por separadoproductos de tornillo y barril de caucho tipo pasador. No asuma que todos los diseños de alimentación en frío utilizan la misma disposición. TROESTERgama de productos de extrusión de cauchoAsimismo incluye diseños lisos y tipo pin. Cuando se instalan pasadores, las posiciones del cilindro y la correspondiente geometría del tornillo necesitan una definición coincidente. Quitarlos o sustituirlos por un tornillo simple requiere una revisión del diseño, no un cambio en la descripción del pedido.

3. El control de temperatura pertenece a la especificación de la pieza.
La frase "extrusión de alimentación en frío" identifica la condición del material entrante. Esto no significa que el compuesto permanezca frío. El trabajo mecánico introduce calor, mientras que el sistema de control de temperatura agrega o elimina calor a través del hardware. Trate la temperatura de alimentación, los puntos de ajuste del controlador y la temperatura del compuesto medida como registros separados.
Esa distinción es importante al comparar un tornillo de extrusión antiguo con un reemplazo propuesto. Una pantalla de controlador describe una ubicación o circuito controlado. Por sí solo, no establece la temperatura en todo el caucho en el momento de la descarga. Evite aceptar una reclamación de rendimiento basada únicamente en configuraciones de controlador idénticas.
TROESTER identifica las unidades de calentamiento/refrigeración de agua en suDocumentación del extrusor de cable de goma GS. La descripción del producto tipo pasador de EJS también aborda la circulación de agua caliente. Estos ejemplos muestran por qué las conexiones de control de temperatura pertenecen a la especificación; no significan que todos los tornillos y cilindros tengan conductos internos o requisitos de agua idénticos.
| Elemento a registrar | Información necesaria para una revisión de reemplazo |
|---|---|
| Stock en la apertura de alimentación | Forma física y condición de entrada medida, incluido el calentamiento aguas arriba |
| Control de temperatura del barril | Límites de zona, identificación de circuitos, posiciones de conexión y requisitos operativos aprobados. |
| Tornillo de control de temperatura, si está instalado | Disposición del paso interno, interfaz de conexión/unión rotativa y dibujo original |
| Temperatura compuesta | Ubicación de medición, método y condición de funcionamiento estable. |
| Restricción térmica | Los límites de procesamiento especificados del compuesto y la información de respaldo del proveedor o del laboratorio. |
La uniformidad térmica y la uniformidad del material son cuestiones diferentes. Elinvestigación en Paderbornlos evalúa por separado y analiza el calentamiento local y las quemaduras. Sus resultados respaldan el control de más que una temperatura promedio; no proporcionan un límite operativo universal para EPDM, NBR o cada formulación de SBR.
Para el hardware solicitado, conserve el diseño de refrigeración aprobado a menos que un rediseño documentado lo cambie. No infiera un pasaje interno a partir de una fotografía externa. Los ajustes de temperatura y los límites de funcionamiento seguros deben provenir del procedimiento real del compuesto y de la máquina, no de un artículo comparativo.
4. ¿La alimentación en frío es siempre más rápida o más eficiente energéticamente?
Una etiqueta de alimento no es una garantía de rendimiento. Juzgue una propuesta de tornillo y barril frente a una producción calificada a partir del compuesto y las herramientas reales. Una cifra de producción más alta es útil sólo si el material permanece dentro de sus límites de procesamiento y el producto cumple con los mismos requisitos dimensionales, de superficie y otros requisitos de aceptación.
Comience con la parte del proceso que se está comparando. Una disposición de alimentación en caliente incluye la preparación aguas arriba de la extrusora. Una comparación de alimentación en frío que cuenta sólo el accionamiento principal no es directamente comparable con una comparación de alimentación en caliente que también cuenta un molino en calentamiento, o viceversa. De manera similar, la potencia nominal del variador es una clasificación de capacidad, no una medida de energía utilizada por kilogramo aceptable.
Utilice un registro de comparación común:
- La misma identificación del compuesto, forma de alimento e historial de preparación.
- Mismo producto, disposición de troqueles y criterios de calidad acordados.
- Un período de funcionamiento estable, con récords de velocidad, presión y temperatura del tornillo.
- Energía medida para un conjunto de equipos explícitamente identificado.
- Masa de producto aceptado, registrándose por separado la producción rechazada.
Una medida energética práctica esenergía medida dentro del límite acordado (kWh) dividida por la masa del producto aceptado (kg). Indique si el límite incluye el calentamiento aguas arriba, la extrusora y los auxiliares de control de temperatura. Compare lo similar con lo similar; no agregue ni quite silenciosamente equipos entre los dos registros. Este es un método de comparación, no una afirmación de EJS sobre ahorro de energía.
Para los compradores de reemplazo, primero establezca si la tarea es restaurar una especificación probada o cambiar su comportamiento de procesamiento. Restaurar una geometría desgastada y rediseñar un tornillo son proyectos diferentes. El segundo necesita una base de prueba acordada y límites de aceptación, no una promesa adjunta a las palabras "alimentación fría".
5. Elija por el compuesto y la línea instalada.
Al especificar una extrusora para caucho, comience con la condición de alimentación y la tarea de procesamiento requerida. Al pedir su tornillo y cilindro, agregue las limitaciones mecánicas de la máquina instalada. Una aplicación como la producción de mangueras, perfiles o componentes de neumáticos es un contexto útil, pero no identifica de forma única el hardware requerido.
Las páginas de productos de alimentación en caliente y en frío de EJS enumeran aplicaciones de productos de caucho. Esa superposición es una razón para enviar la información real del compuesto y de la máquina en lugar de elegir un tornillo únicamente por el nombre del producto terminado.
| tu situacion | Decisión inicial | Pruebas para enviar |
|---|---|---|
| Reemplazo de piezas en una disposición probada de alimentación en caliente | Conservar el concepto de alimentación y las interfaces documentados a menos que una revisión de ingeniería apruebe un cambio. | Dibujo original, condición de alimentación aguas arriba, registro de desgaste y objetivo de reemplazo. |
| Reemplazo de un cilindro y un tornillo de alimentación en frío | Identificar el canal instalado, la configuración de mezcla y control de temperatura. | Perfil de trabajo, dibujo del barril, disposición de alimentación y registro compuesto. |
| Realizar pedidos de un cañón tipo pasador | Defina el tornillo y el cilindro como componentes coincidentes. | Disposición de los pasadores, características correspondientes de los tornillos, identidad de la sección y espacios libres aprobados |
| Cambiar la carga de compuesto o masilla | Reabrir la revisión de geometría y superficie de trabajo. | Información sobre formulaciones nuevas y antiguas, límites de procesamiento y desgaste observado |
| Considerando un cambio de concepto de alimentación | Revise todo el conjunto de interfaces afectadas y requisitos de procesamiento. | Información sobre la capacidad de la máquina y una propuesta de diseño aprobada, no solo un tornillo más largo |
La selección de materiales sigue esta definición del trabajo. Especifique el material base y la superficie de trabajo para el tornillo y el cilindro por separado, teniendo a la vista el compuesto relevante y el mecanismo de desgaste. Una superficie más dura no corrige una abertura de alimentación o una conexión de enfriamiento que no coinciden. Elguía de materiales de tornillo y barrilexplica esa revisión de material por separado.
Mantenga la incertidumbre en la investigación específica: se puede investigar un hilo no identificado, una revisión del dibujo faltante o un pasaje de enfriamiento desconocido. "Adecuado para caucho" es demasiado amplio para resolver cualquiera de esas cuestiones.
6. ¿Se pueden intercambiar los juegos de alimentación en caliente y en frío?
No trate diámetros de tornillos iguales como una aprobación para intercambiar los juegos. La longitud de trabajo es sólo una comprobación de compatibilidad. La conexión de accionamiento, el montaje del barril, la abertura de alimentación y el diseño del control de temperatura también deben coincidir con la máquina instalada. Si el proyecto cambia el concepto de alimentación, la revisión se extiende más allá de las piezas que se compran.
La siguiente lista de verificación es una forma de organizar esa revisión. No sustituye los dibujos del fabricante de la máquina ni un procedimiento de instalación aprobado.
| Interfaz o característica | que definir | Por qué es importante el registro |
|---|---|---|
| Extremo de transmisión | Dimensiones del vástago, ranura o chavetero, hombros, convención de enganche y rotación | Define cómo la pieza ubica y recibe torque. |
| Montaje de barril | Piloto/registro, brida, patrón de pernos, referencia y posición axial | Relaciona la sustitución con la estructura de la máquina. |
| Sección de trabajo | Definición de diámetro, longitud de trabajo, transiciones de perfil y espacios libres relevantes | Define el par de procesamiento en lugar de una dimensión exterior. |
| Apertura de alimentación | Forma de apertura, posición y relación con cualquier rodillo de alimentación. | Conserva la disposición de alimentación instalada. |
| Conexiones de control de temperatura | Puertos, identidad del circuito y conexión por tornillo cuando estén presentes | Evita que una supuesta coincidencia externa oculte una diferencia interna |
| Pasadores, si están instalados | Posición, orientación, geometría instalada y características correspondientes del tornillo. | Graba un arreglo coincidente, no simplemente un recuento de agujeros. |
| Fin de descarga | Punta, cara de contacto, brida u otros detalles de conexión originales | Define la conexión al ensamblaje aguas abajo. |
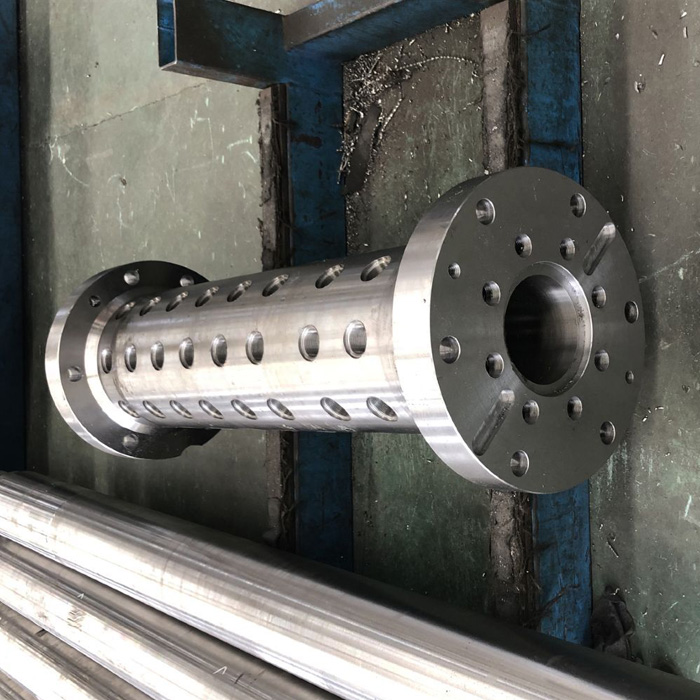
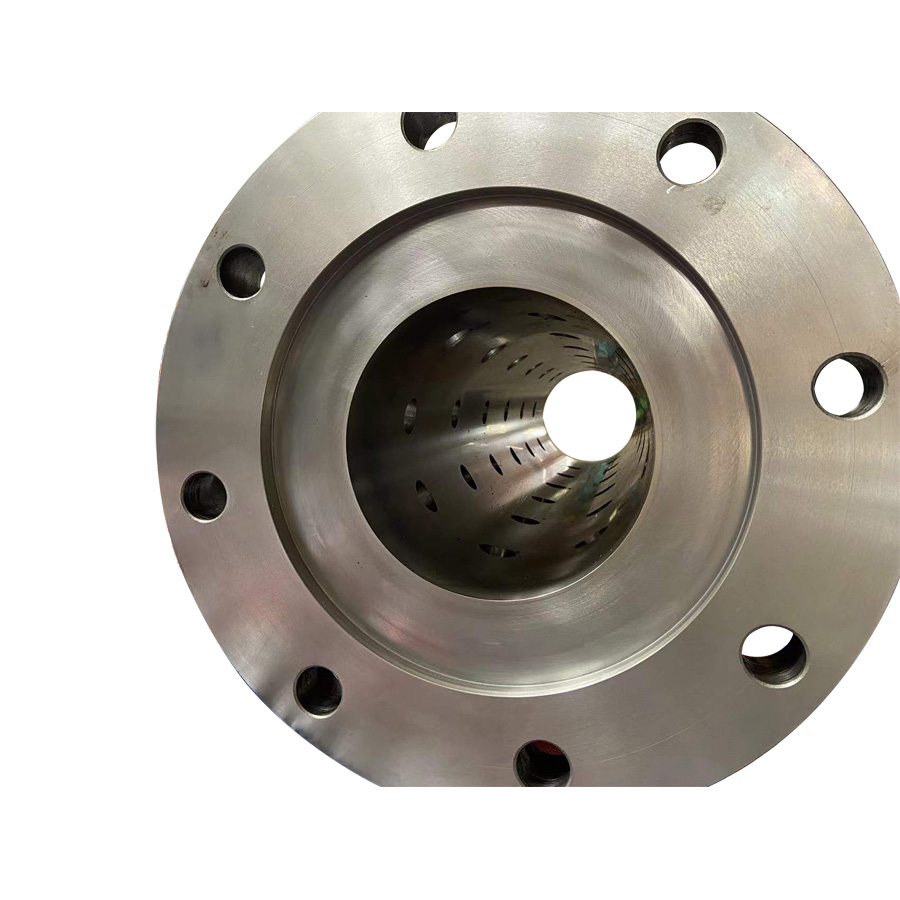
Para un cilindro de pasador, registre cada sección y su orientación antes de ensamblar el paquete de especificaciones. Una fotografía puede ayudar a identificar la disposición, pero no puede confirmar la intrusión del pasador instalado, la envolvente del tornillo correspondiente ni el espacio libre de funcionamiento. Solicite esas definiciones por separado. La geometría original aprobada debe controlar una orden repetida; una muestra visiblemente desgastada no debería reemplazarla silenciosamente.
7. La perspectiva de la fábrica EJS: defina el par antes de la actualización del material
Para una consulta de sustitución, recomendamos identificar el concepto de alimentación original y las interfaces correspondientes antes de solicitar un acero o tratamiento superficial diferente. Una fotografía ayuda a describir la pieza y el nombre del producto ayuda a orientar la consulta. Ninguno de los dos reemplaza una definición dimensionada del tornillo y su cilindro de acoplamiento.
Nuestra recomendación es poner el plano de diseño y el estado de las piezas antiguas en registros separados. El dibujo define el reemplazo previsto. Medidas y fotografías muestran lo que ha pasado con el antiguo conjunto. Cuando esos registros no estén de acuerdo, identifique la ubicación y la revisión del dibujo en lugar de pedirle a la fábrica que reproduzca una dimensión inexplicable.
EJSInformación del producto de tornillo y barril de caucho.describe la personalización según los dibujos del cliente y el suministro de informes de inspección y certificados de materiales. Para el pedido específico, acuerde qué dimensiones y requisitos de materiales deben demostrar esos registros.
Prepare la consulta en este orden:
- Identifique la máquina y la disposición real de alimentación en caliente o en frío. Incluya los números de pieza originales y las revisiones de dibujos disponibles.
- Suministre dibujos de tornillo y barril juntos. Defina la longitud de trabajo por separado de la longitud total y muestre las conexiones de accionamiento, montaje, alimentación y descarga.
- Agregue la disposición de los pines y los detalles del control de temperatura cuando corresponda. Marque características desconocidas en lugar de adivinar sus dimensiones.
- Describa el compuesto, la forma del alimento, la información del relleno y los límites de procesamiento. Indique si la formulación ha cambiado desde que se seleccionaron las piezas originales.
- Adjunte el registro de condición de la pieza antigua. Etiquete las posiciones de medición y distinga las lecturas desgastadas de los valores nominales de diseño.
- Definir el objetivo y la base de aceptación: repetición del reemplazo o rediseño, inspección dimensional requerida, documentación del material y una prueba evaluada en las condiciones acordadas.
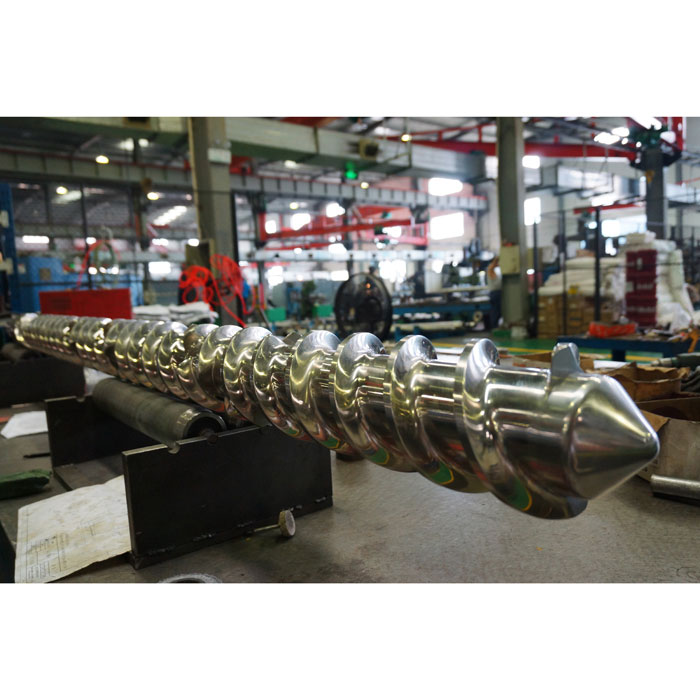
Envíe ese paquete con su consulta para unCilindro y tornillo de caucho de alimentación en frío EJSoconjunto de alimentación en caliente. Le da al fabricante una pieza definida y una tarea operativa para revisar, en lugar de tener que elegir entre dos etiquetas genéricas.
8. Preguntas frecuentes
¿La alimentación en frío significa que el caucho permanece frío durante la extrusión?
No. Describe el material que ingresa a la máquina. El tornillo funciona y calienta el compuesto, mientras que el equipo de control de temperatura gestiona la transferencia de calor. Registre por separado la condición de entrada, la configuración del controlador y la temperatura del compuesto medida. Los límites de procesamiento aprobados del compuesto aún se aplican.
¿Todos los tornillos de caucho de alimentación en frío requieren un cilindro de pasador?
No. Existen configuraciones de extrusión de caucho tipo pasador y lisa. Identifique el diseño instalado antes de realizar el pedido. Si hay pasadores, sus posiciones y geometría instalada deben coincidir con las características correspondientes del tornillo; una descripción genérica de alimentación en frío no es suficiente para establecer esa coincidencia.
¿Es siempre mejor una relación L/D más larga para el procesamiento de caucho?
No. L/D describe la longitud en relación con el diámetro, no la idoneidad general. También son importantes la tarea requerida, el perfil del canal, el control de temperatura y las interfaces de la máquina. Las diferentes entradas L/D en las páginas de alimentación en caliente y en frío de EJS describen esas opciones de producto, no una instrucción para alargar un tornillo existente.
¿Puede un tornillo de alimentación en frío reemplazar a un tornillo de alimentación en caliente del mismo diámetro?
Un diámetro igual por sí solo no es suficiente. Verifique la definición completa de tornillo y cilindro, las interfaces de montaje y accionamiento, la disposición de alimentación y las conexiones de control de temperatura. Cualquier cambio propuesto en el concepto de alimentación requiere una revisión de ingeniería del sistema afectado antes de que se pueda aprobar un reemplazo o una conversión.
¿Qué debe incluir una consulta de reemplazo si falta el dibujo original?
Envíe la identificación de la máquina, las marcas de las piezas, las fotografías etiquetadas, las dimensiones accesibles, los detalles de alimentación y refrigeración y la información del compuesto. Separe las mediciones confirmadas de las características desconocidas y las superficies desgastadas. Luego, el fabricante puede identificar qué definición adicional se necesita; la muestra no debe convertirse automáticamente en el dibujo nominal de pieza nueva.